装配流水线水线布局设计要点:重庆制造企业产线配套实践指南
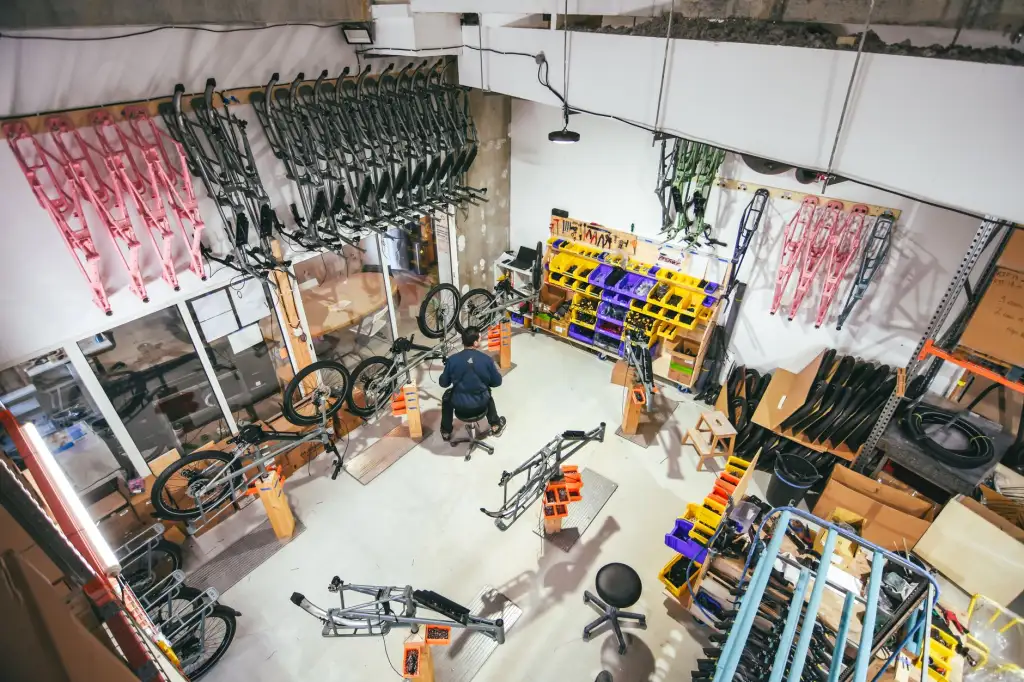
在重庆装备制造与汽摩配产业带,不少工厂投入了自动化装配线,却常常在运行三个月后暴露出节拍失衡的问题——工位物料堆积、操作员取件路径交叉、线边空间被周转箱挤占。设备本身没有故障,问题往往出在水线布局这一环。装配流水线的效率,不取决于单台设备有多快,而取决于工位之间的衔接是否顺畅、工位器具与非标定制的配套是否到位。
水线布局的本质:让物料与动作同步流动
水线布局(Water Spider Line Layout)的核心逻辑,是让线边物料补给与操作员的装配动作形成同步节奏。传统布局习惯把周转箱集中堆放在线头或线尾,操作员需要频繁转身或走动取件,单次取件耗时约8-15秒,累积到一个班次就是巨大的产能损失。合理的做法是按工位节拍计算线边存量,将工位器具嵌入操作半径内,让取件动作控制在3秒以内。
这里有一个容易被忽略的细节:工位器具的高度和倾斜角度直接影响取件效率。零件盒如果水平放置,操作员需要低头辨认;倾斜15°-30°并配合分区隔断,取件准确率能提升20%以上。这也是为什么越来越多重庆制造企业开始重视产线配套中工位器具的非标定制,而不是直接采购通用周转箱凑合使用。
布局设计中的三个关键变量
1. 节拍与线边存量的匹配
线边存量不是越多越好。存量过大,工位器具尺寸随之膨胀,反而侵占操作空间;存量过小,补料频次增加,水蜘蛛(补料员)来回穿插又会干扰主线节奏。经验值是:线边存量 = 补料周期 × 单工位消耗速率 × 1.2(安全系数)。以重庆某摩托车总装线为例,补料周期设定为30分钟,单工位螺栓消耗约120件/小时,线边存量控制在80-100件即可。
2. 非标定制的介入时机
很多企业等到流水线安装完毕才考虑工位器具,这时候布局已经定型,只能将就。正确的做法是在产线配套方案设计阶段,就同步规划工位器具的尺寸、接口和固定方式。非标定制的价值在于:它可以贴合工位板的孔位、匹配流水线的铝型材规格、适配特定零件的取件姿态,而不是让产线去迁就标准箱。
3. 人机工程与动线分离
操作员动线和补料动线必须分离。常见错误是补料通道与操作通道重叠,导致补料时操作员被迫让位。布局时应划分清晰的操作区、物料区、通道区,通道宽度不低于800mm,物料区深度控制在400-600mm之间。
对比:通用器具 vs 非标定制产线配套
- 通用器具:采购周期短、单价低,但尺寸与工位不匹配,往往需要额外增加搁板或支架,长期来看占用空间更多,取件效率低。
- 非标定制:前期需要测绘和打样,周期约2-3周,但安装后与装配流水线形成一体,线边整洁度、取件效率、空间利用率均有明显提升。以重庆本地配套经验来看,非标定制工位器具的投资回收期通常在4-8个月。
重庆顺工巧精密模具有限公司在产线配套实践中发现,那些在布局阶段就引入工位器具非标定制的项目,后期改造成本比“先上线再改造”的模式低出约35%。原因很简单:布局一旦固化,再调整工位器具就意味着重新排线、重新培训、重新验证节拍。
给重庆制造企业的落地建议
如果你正在规划或改造装配流水线,不妨从这三个动作入手:第一,先测节拍和取件路径,再画布局图;第二,把工位器具纳入产线配套的整体方案,而不是事后采购;第三,选择有非标定制能力的本地供应商,缩短打样和响应周期。水线布局没有标准答案,但有清晰的逻辑——让物料靠近动作,让动作服从节拍,让器具适配工位。