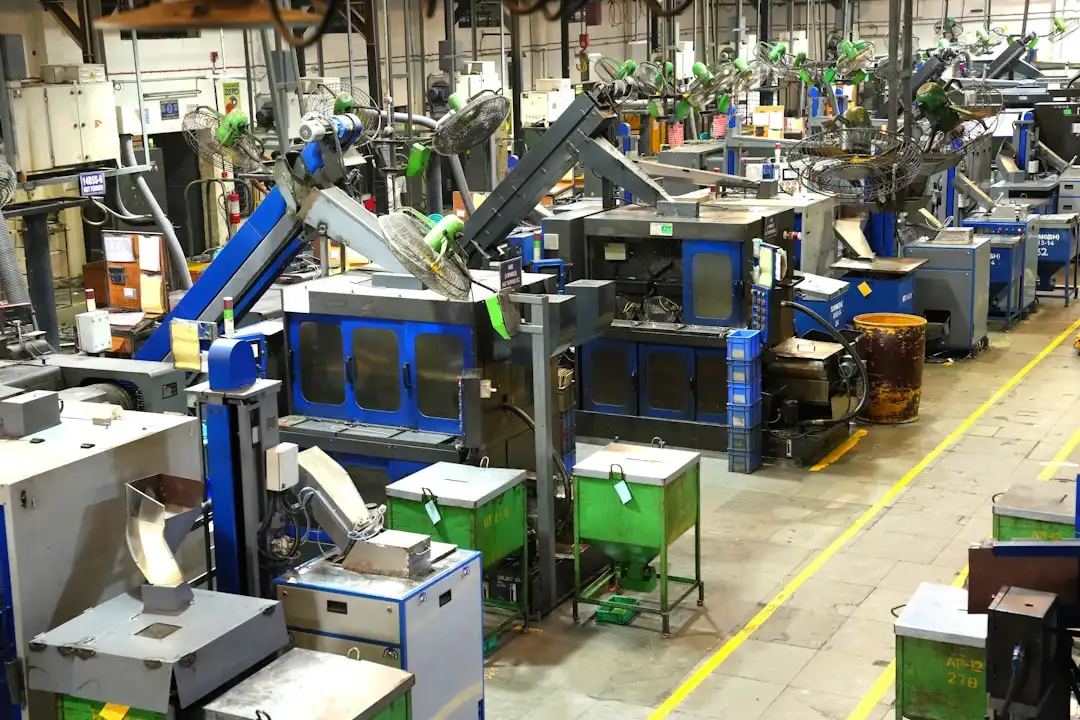
重庆装配流水线非标定制:如何根据产线节拍设计工位器具与水线布局
在重庆汽摩配、电子及通用机械制造车间里,一个常见的场景是:装配流水线前半段忙得不可开交,后半段却在等料;工位器具堆得通道只剩半米宽,操作员转身都困难。很多企业把问题归咎于"员工熟练度",但真正的原因往往藏在节拍计算与产线配套的源头里。
节拍不匹配,工位器具就成了"堵点"
装配流水线的设计节拍通常以秒/件为单位。如果某工位标准作业时间为45秒,而线体节拍设定为40秒,这个工位就会成为瓶颈。此时若工位器具的容量、取放方式没有同步优化,操作员每完成一件就要弯腰翻找零件,额外增加5-8秒的无效动作。重庆不少中型装配车间的问题在于:工位器具是标准品采购,而非根据节拍和零件族谱做非标定制,导致"器具适应人"变成了"人适应器具"。
从节拍倒推:工位器具设计的三个核心参数
有经验的产线配套工程师不会先画器具图纸,而是先算三个数:
- 单件取放时间:目标控制在3秒以内,超过5秒就需要重新设计料道或翻转结构;
- 在线缓存量:通常按15-30分钟用量设计,既要避免频繁补料,又不能占用过多线边空间;
- 人体工学高度:取料口高度建议在操作者肘部以下5-10cm,减少肩颈疲劳。
以重庆某摩托车发动机装配线为例,通过将活塞连杆的工位器具从通用塑料箱改为斜置滚道式非标定制器具,单件取放时间从7秒降至2.5秒,线体综合效率提升约11%。
水线布局:不是画一条线,而是设计物流动线
很多工厂把"水线布局"理解为设备排列,忽略了物料、人员、空器具的回流路径。合理的布局需要同时考虑:主通道宽度≥1.8m、补料侧与操作侧分离、空箱回收不穿越装配区。在重庆山地厂房中,柱网密集、层高受限,产线配套的非标属性更强——同样的装配流水线,在平原厂房能用的布局方案,到了重庆可能需要改为U型或蛇形线。
对比来看,标准工位器具采购周期短、单价低,但往往需要产线迁就器具;而非标定制工位器具虽然前期投入高20%-40%,却能让线体节拍、人机工程和物料流动真正匹配。对于多品种、小批量的重庆制造企业,模块化非标设计是更务实的路径:底座通用,料道和定位块按零件族快速切换。
建议在产线规划阶段就引入工位器具供应商参与节拍评审,而不是等流水线装好了再"补窟窿"。把器具当成产线的一个工位来设计,装配流水线才能真正跑出设计节拍。