非标定制装配线与标准流水线的选型对比:重庆制造企业产线配套指南
日期:2026-10-01
标签:装配流水线,工位器具,非标定制,产线配套
在重庆汽摩配、通机及3C电子制造领域,产线规划常面临一个核心抉择:是采购标准流水线快速投产,还是投入非标定制以匹配复杂工艺?两种路径在效率、柔性与投资回报上差异显著。本文从结构原理出发,为本地制造企业提供一份可落地的产线配套选型参考。
标准流水线与非标定制的结构差异
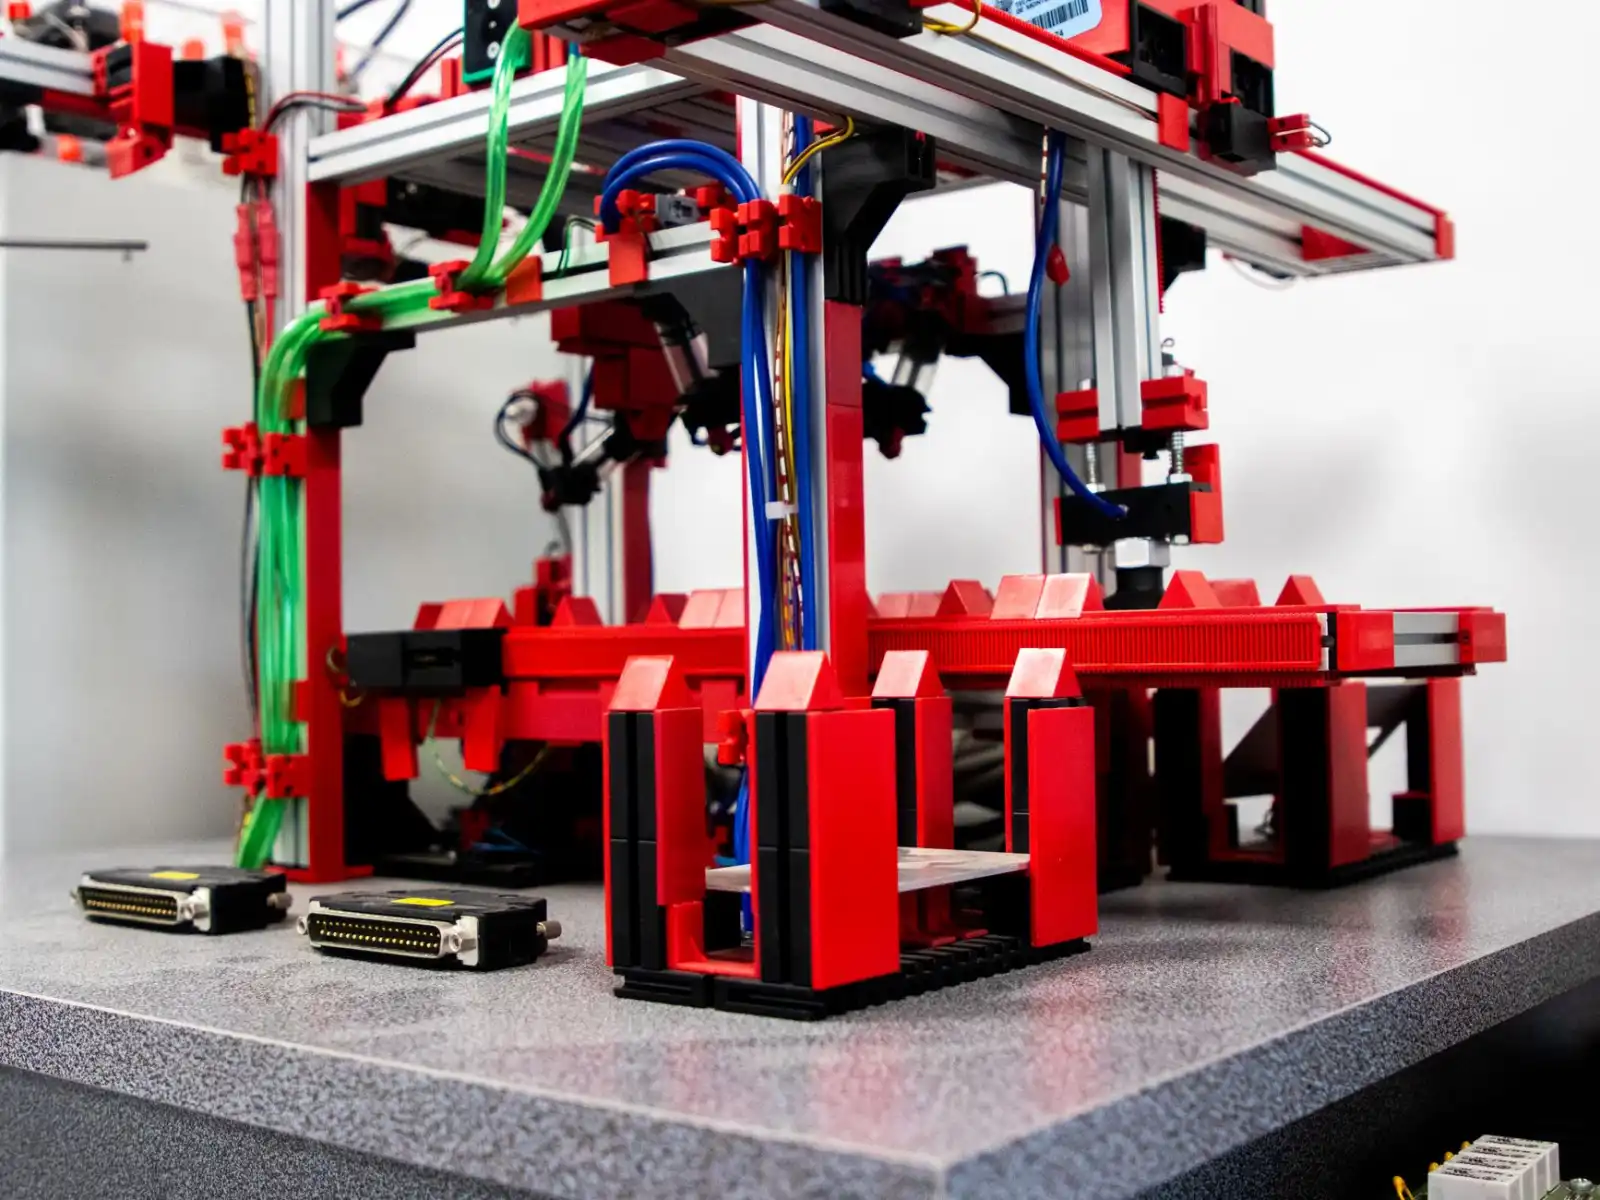
标准流水线通常采用固定节拍、统一工位间距与标准化输送结构,适合单一品种、大批量生产。其工位器具多为通用型料盒或托盘,兼容性强但适配深度有限。而非标定制装配流水线则从产品工艺逆向推导——工位高度、夹具定位点、物料配送路径均按实际装配顺序重新设计。重庆多山地形导致厂房柱距不规则,非标定制往往能利用边角空间嵌入回转线或提升机,这是标准线难以做到的。
核心差异体现在**线体刚性**与**换型成本**上:标准线换型需停机调整工装,非标线若预留快换接口,换型时间可压缩60%以上。
选型实操:三个评估维度
重庆制造企业可从以下维度判断:
- 产品生命周期:若单一产品预计生产3年以上且年产量超5万台,标准流水线边际成本更低;反之多品种小批量,非标定制更划算。
- 工位器具适配度:异形件、柔性件(如线束、密封条)必须使用专用工位器具,标准托盘易导致装配干涉。
- 产线配套完整性:非标定制需同步考虑气路、电控、MES接口的预埋,否则后期改造成本可能超过线体本身。
建议企业先梳理前五大总成件的装配顺序与节拍瓶颈,再决定定制深度。
数据对比:投资与回报的量化参考
以重庆某通机企业为例,年产8万台,两种方案对比如下:
- 标准流水线:初期投资约45万元,换型时间25分钟/次,设备综合效率(OEE)约72%。
- 非标定制装配流水线:初期投资约68万元,换型时间9分钟/次,OEE提升至85%,且工位器具寿命延长2倍。
按三年折旧计算,非标方案虽贵23万元,但减少的停机损失与人工成本每年可回收约11万元。若产品迭代周期短于18个月,非标定制的柔性优势将更明显。
产线配套的隐性成本控制
许多企业忽略**工位器具**与线体的接口标准化。非标定制不等于全部非标——输送导轨、阻挡器、顶升定位机构可选用模块化标准件,仅夹具与料架做定制。这样既保证产线配套的柔性,又缩短交期。重庆顺工巧精密模具有限公司在服务本地客户时,常建议将非标定制拆分为“线体骨架标准+工位器具定制”两层,降低后期维护难度。
结语:选型没有绝对优劣,关键在于匹配产品工艺与厂房现实条件。建议企业用“节拍-换型-空间”三角模型做决策,必要时引入产线配套供应商进行联合仿真,避免投产后反复改造。