水线配套工位器具选型指南:从材质到布局的实用参考
在制造现场,装配流水线的节拍一旦稳定下来,真正拖后腿的往往不是设备本身,而是水线周边那些看似不起眼的配套器具。水线配套工位器具选得对不对,直接关系到取件效率、在制品防护以及操作员疲劳度。很多工厂在规划产线时把精力集中在主体设备上,等到试产才发现物料盒放不下、周转架推不进工位、治具与产品磕碰——这些问题追溯起来,大多源于选型阶段缺乏系统考量。
材质选择:不是越贵越好,而是越匹配越对
水线配套工位器具的材质通常集中在碳钢、不锈钢、铝型材和工程塑料几类。碳钢成本低、焊接性能好,适合承重较大的周转架和料车,但表面必须做防锈处理,否则在潮湿车间环境下半年就可能出现锈蚀。不锈钢耐腐蚀性强,多用于清洗工序附近或洁净度要求较高的电子装配线,缺点是自重较大、加工成本高。铝型材的优势在于可拆装、易调整,适合需要频繁变更布局的柔性产线。
一个容易被忽视的细节是:与产品直接接触的面板材质。例如光学件或镜面外壳,若使用普通碳钢料架,即便做了喷塑,长期摩擦仍可能产生细微划痕。这类场景通常需要在接触面加装聚氨酯垫条或EVA泡棉,成本增加有限,但防护效果显著。
布局逻辑:从人体工学倒推器具尺寸
工位器具的布局不是简单地“摆得下就行”。操作员在装配流水线上的动作半径决定了料盒、工具架和周转车的最佳位置。一般来说,常用物料应放置在肘部高度、手臂自然下垂即可触及的区域,重物则尽量靠近身体中线、避免频繁弯腰或转身。
具体到尺寸设计,有几个实用参考:
- 料盒倾斜角:前倾15°~30°便于取件,过平会导致深处物料难以够到;
- 工位器具总高:坐姿工位建议不超过1.2m,站姿工位控制在1.5m以内,超出则需加踏台;
- 通道宽度:周转车与装配流水线之间至少留出600mm,保证两人交错或单人推车通行。
这些数据并非固定公式,而是需要结合具体产品的取件频率和单件重量做微调。高频取用的标准件,甚至可以设计成双面斜口料斗,减少补料频次对节拍的干扰。
非标定制的边界与价值
标准工位器具的优势是交期短、价格透明,但面对异形工件、特殊治具或既有产线的改造项目时,往往出现“差一点装不进去”的尴尬。非标定制的核心价值在于精准匹配——从工件的外形轮廓、重心位置到取放动作轨迹,都可以纳入设计输入。
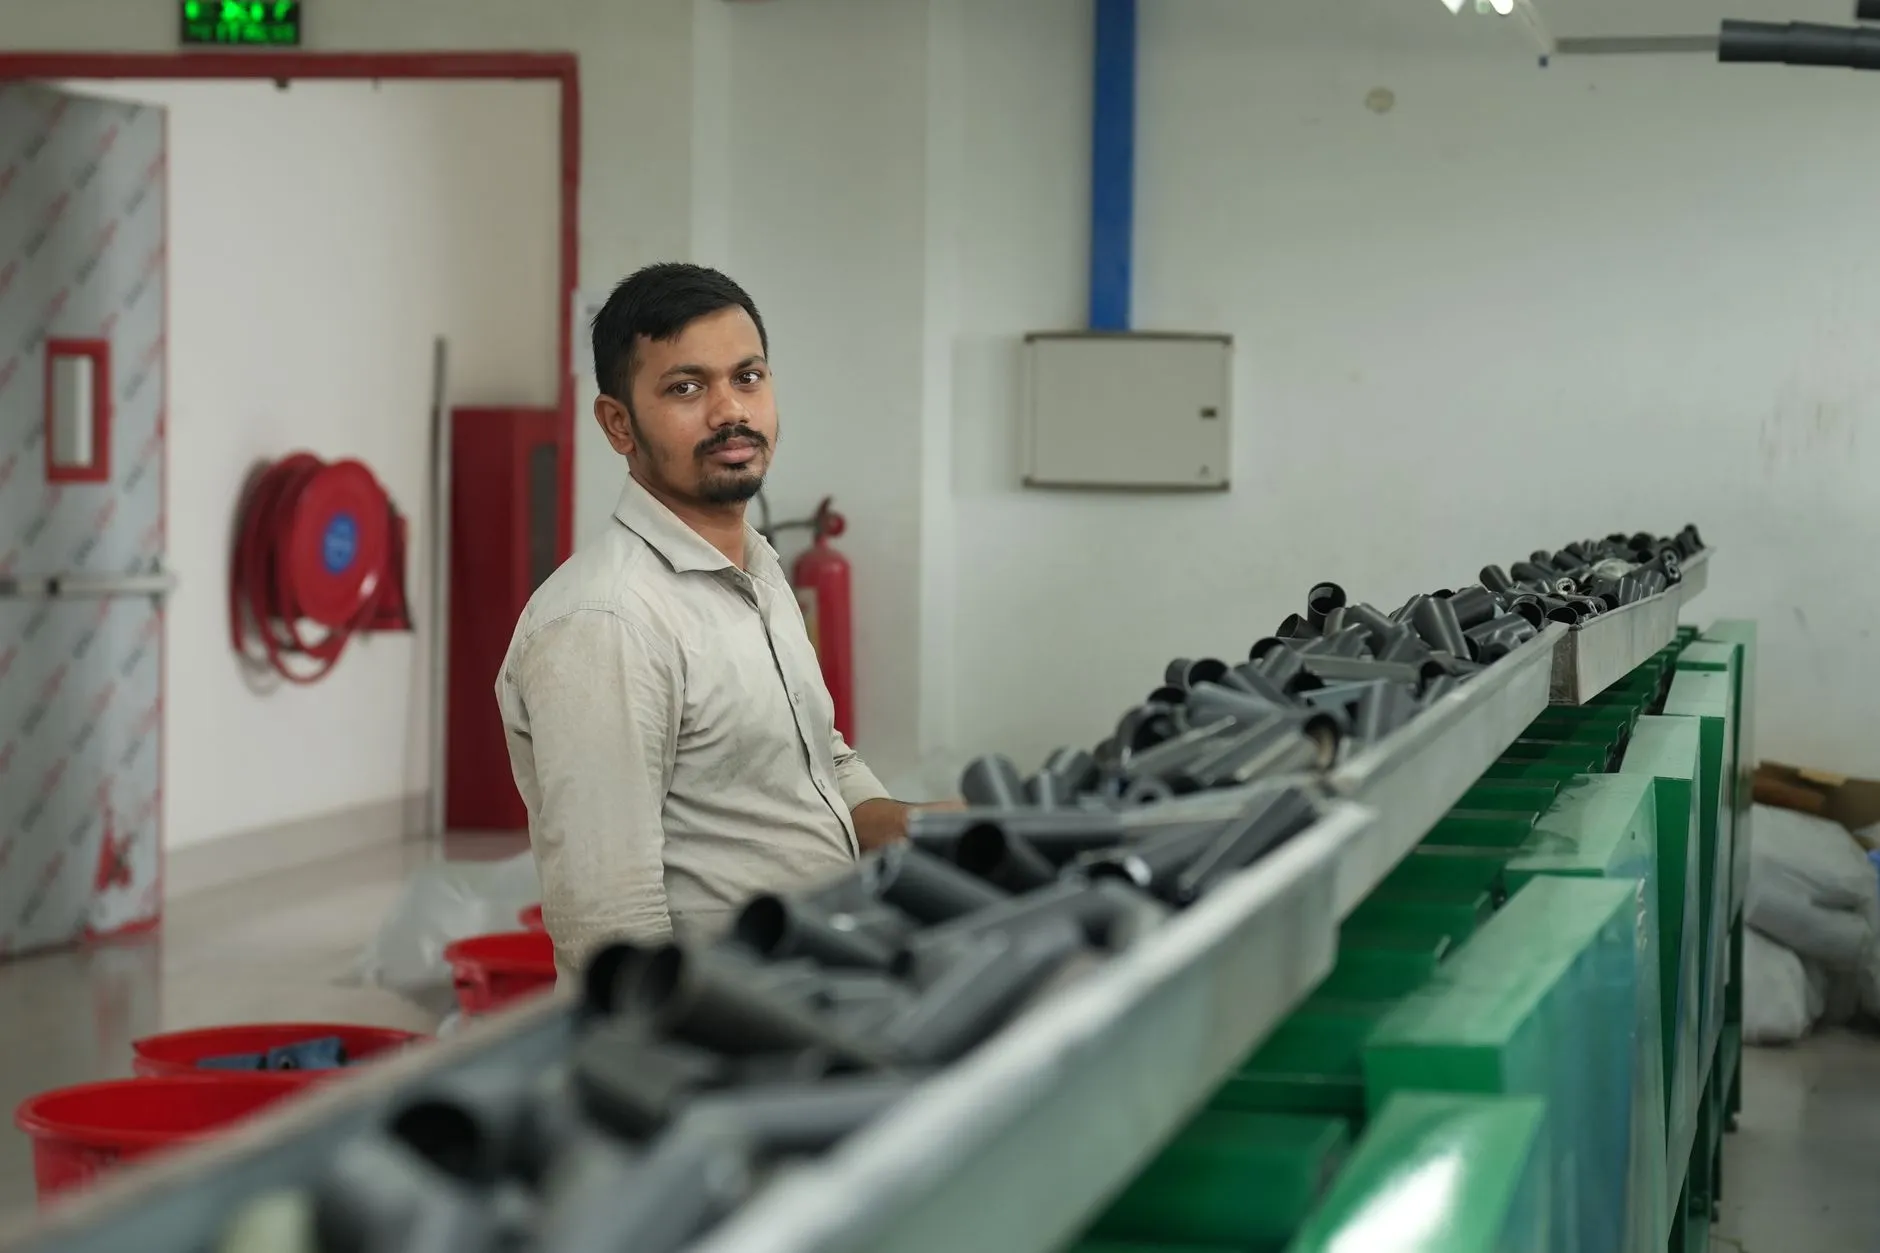
以重庆顺工巧精密模具有限公司服务的某汽车零部件客户为例,其水线配套的差速器壳体周转架原先使用通用料车,单次转运12件,磕碰率约3%。改为非标定制的仿形托架后,单次装载量提升至18件,接触点全部使用工程塑料定位块,磕碰率降至0.2%以下。这个案例说明,产线配套的优化空间往往藏在细节里。
当然,非标定制并非没有边界。过度追求个性化会导致器具种类膨胀、维护成本上升。比较务实的做法是:先梳理产线中80%的通用需求,用标准件覆盖;剩余20%的关键痛点,再通过非标定制解决。这样既控制了投入,又保证了核心环节的效率。
从单点优化到系统配套
水线配套工位器具的选型,最终要回到装配流水线的整体节拍上来评估。一个器具的取件时间多出2秒,乘以工位数和班次,就是可观的产能损失。反过来,合理的器具设计能压缩非增值动作,让操作员把注意力集中在装配本身。
随着柔性制造和混线生产的需求增加,工位器具也在向可调、可组合的方向演进。铝型材加标准连接件的模块化方案,允许在不停线的情况下调整料架层高和分隔,这对多品种小批量的产线尤为实用。选型时多花半天时间做动作模拟和尺寸验证,试产阶段就能少改几套架子——这笔账,产线规划的人都算得清楚。