非标定制工位器具与标准装配线的适配性对比分析
日期:2026-10-10
标签:装配流水线,工位器具,非标定制,产线配套
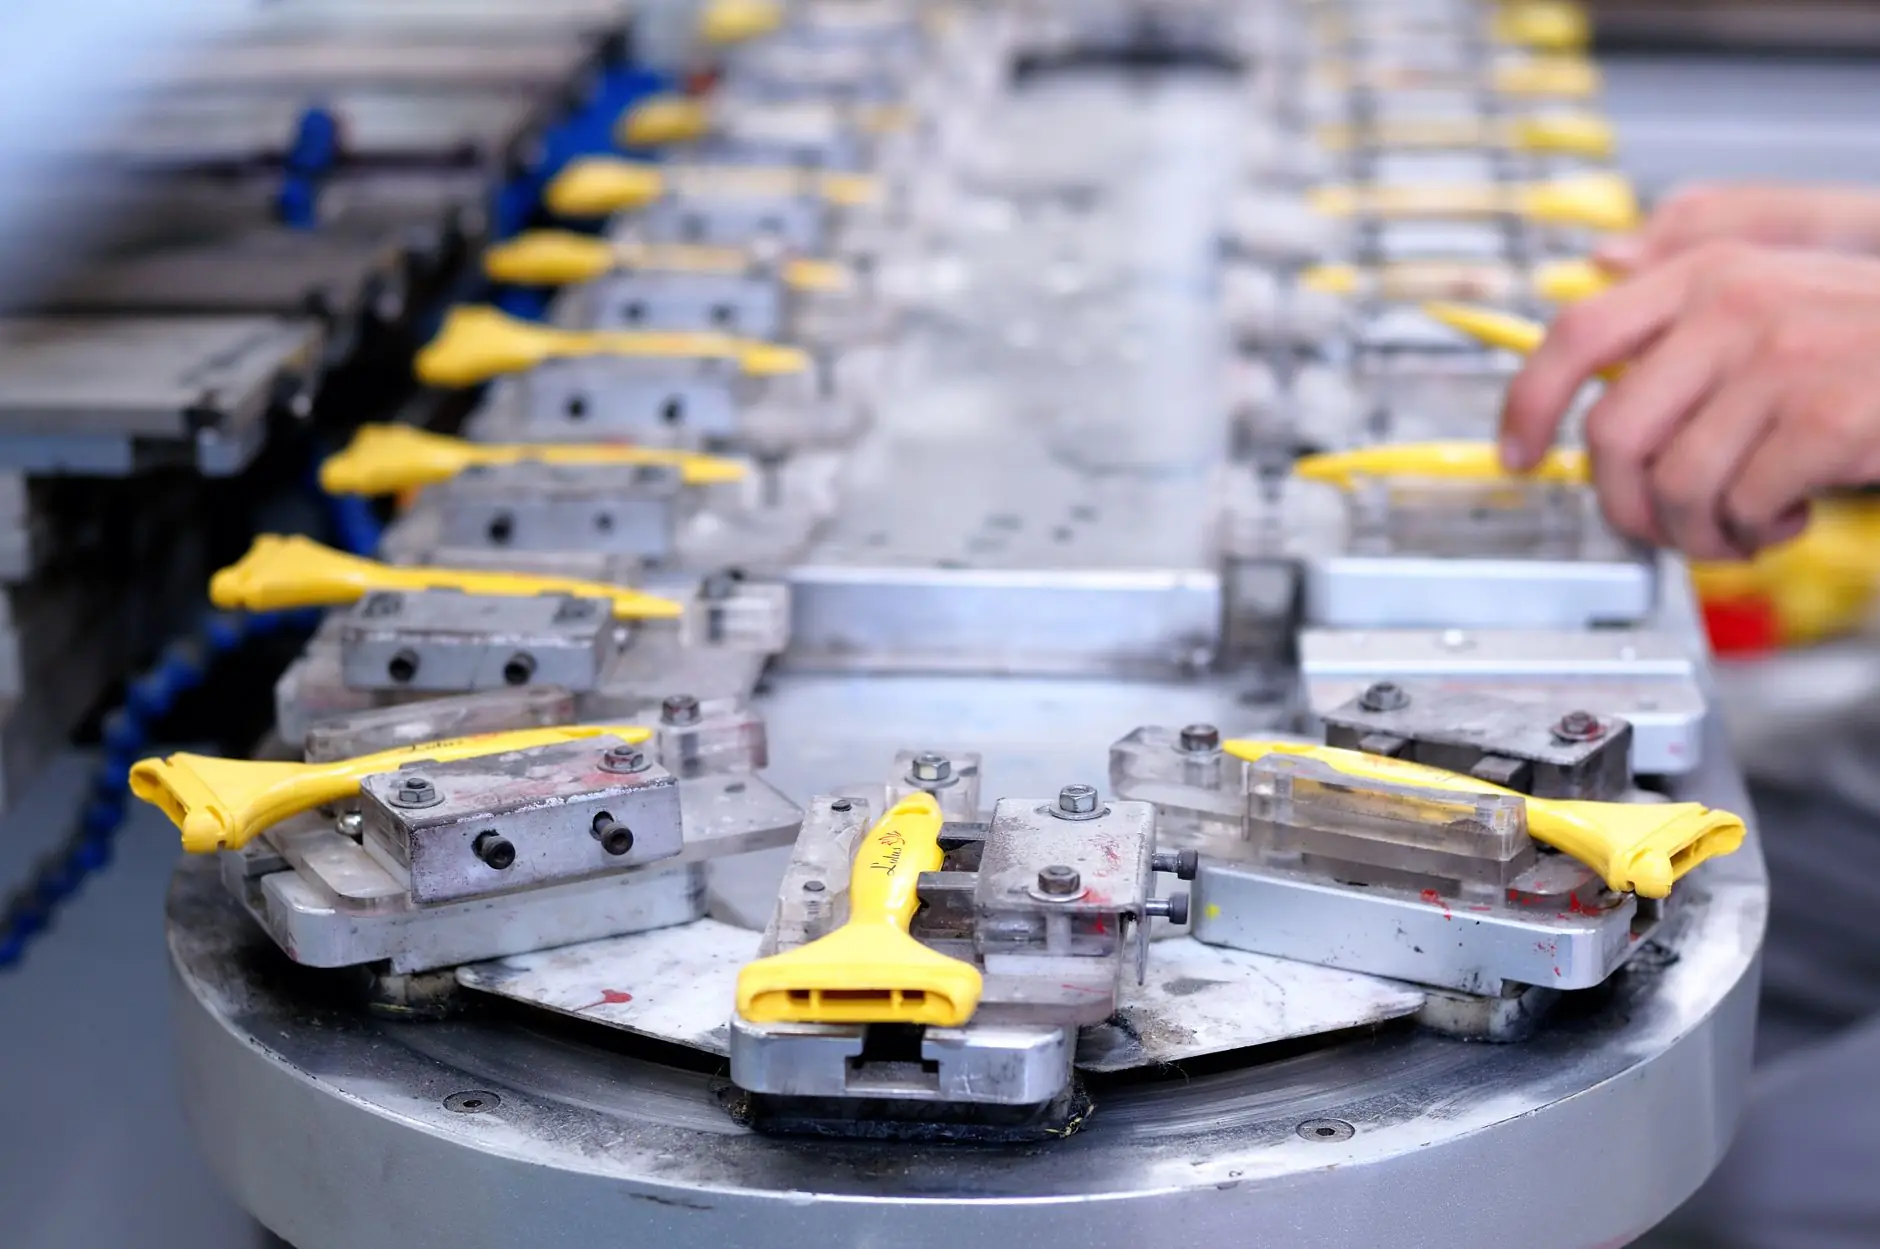
在汽车零部件、3C电子及家电制造领域,装配流水线的节拍效率往往被一个不起眼的环节拖累——工位器具与线体的匹配度。很多工厂花重金引入倍速链或滚筒线,却因为料盒、周转车、挂具的尺寸公差或取料动线不合理,导致线平衡率长期卡在70%以下。这正是非标定制与标准产线之间需要系统评估的核心问题。
标准工位器具的适配瓶颈在哪里
标准工位器具通常按通用尺寸制造,比如常见的600×400mm周转箱。放到实际装配流水线上,问题就暴露了:
- 线体宽度1200mm时,两侧各放一个标准箱,中间操作空间只剩不到200mm,工人取件时手腕频繁越过箱体边缘,单次取料多耗1.5~2秒;
- 标准箱高度固定,与线体台面形成落差,重载件需额外抬升动作,增加腰部劳损风险;
- 标准挂具的挂钩间距统一,但产品变型后挂点位置偏移,导致线边库存放密度下降30%以上。
这些隐性损耗累积到每个工位、每个班次,就是产能的实质性流失。
非标定制的适配逻辑与关键参数
非标定制工位器具并非简单地“改尺寸”,而是从产线配套的系统角度反推设计。核心参数包括:
- 取料高度与角度:根据人机工程学,取料点应控制在肘部以下50~100mm,倾斜角15°~30°便于抓取;
- 与线体的接口方式:是直接放置、卡槽定位还是悬挂式,决定了器具底部结构;
- 满载与空载的切换效率:非标设计需预留空箱叠放或翻转空间,避免占用线边通道;
- 防错与计数功能:如分隔槽、传感器安装位,便于产线配套的MES系统采集数据。
以重庆顺工巧服务过的一个摩托车发动机装配项目为例,将原标准料架改为可调倾角非标器具后,单工位取件时间从4.2秒降至2.8秒,线平衡率提升至86%。
实操中的对比数据与选型建议
以下是一组来自实际改造项目的对比数据(同一装配流水线,相同产品):
- 标准器具:换型时间12分钟,线边库存32件,取料平均3.9秒,器具与线体干涉报警每周4次;
- 非标定制:换型时间3分钟(快换卡扣),线边库存18件,取料平均2.5秒,干涉报警降至每月1次以内。
选型时建议优先评估三个维度:产品换型频率、线体节拍要求、以及现有产线配套的柔性程度。换型频繁且节拍低于30秒的线体,非标定制的投资回收期通常在4~7个月。
工位器具与装配流水线的关系,本质上是“最后一米”的人机效率问题。标准件解决的是通用性,非标定制解决的是确定性。当产线节拍进入秒级竞争,器具的适配精度就直接决定了产能的上限。