重庆非标自动化产线配套中的装配水线工位器具定制方案解析
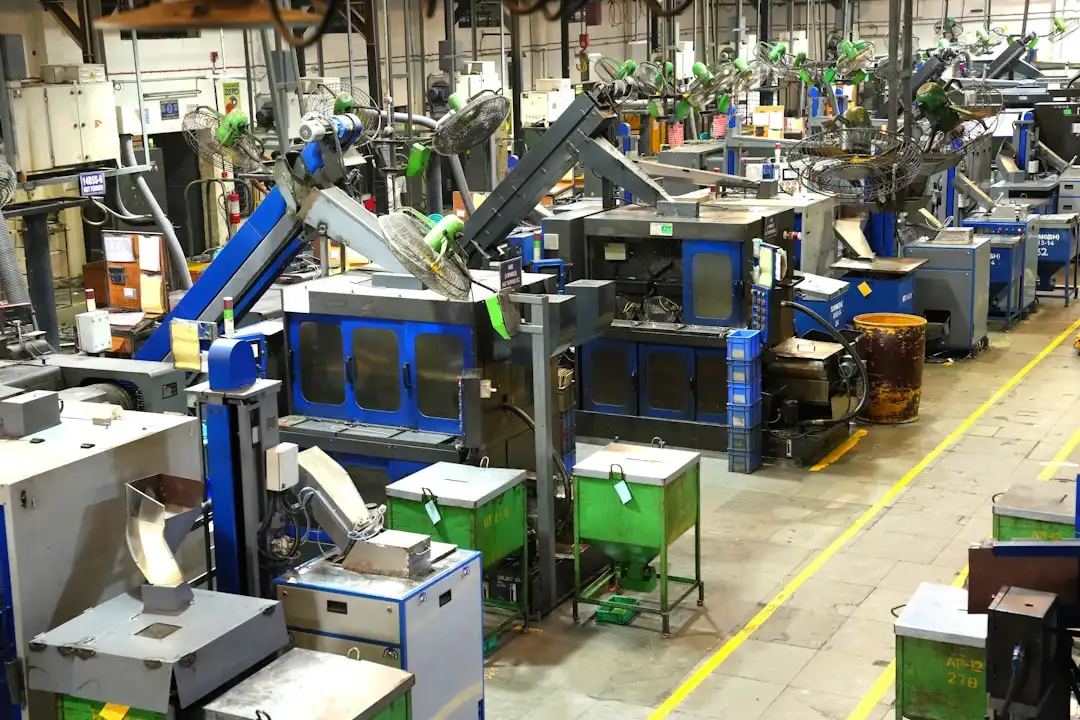
在重庆汽摩配、电子装配及通用机械制造领域,非标自动化产线的效率瓶颈往往不在主机设备,而在于装配流水线周边的物料流转与工位衔接。一套匹配度高的工位器具系统,能将线边库存周转效率提升20%以上,同时降低操作员无效走动频次。这正是非标定制在产线配套中不可替代的价值所在。本文将结合重庆本地制造场景,拆解装配水线工位器具的定制逻辑与落地方法。
一、为什么标准品工位器具难以适配非标产线?
多数非标自动化项目在规划阶段聚焦于机械臂节拍、输送线速度与检测工位布局,却容易忽略工位器具与线体之间的物理接口。标准周转箱、固定式料架往往存在以下错位:
- 高度错位:操作台面与料架取料口存在150-300mm落差,导致频繁弯腰或抬手;
- 节拍错位:单箱容量与产线小时产能不匹配,换箱频次过高打断作业节奏;
- 空间错位:标准器具无法嵌入输送线侧边狭窄区域,造成通道占用。
重庆顺工巧精密模具有限公司在承接本地多个非标产线配套项目时发现,工位器具的定制深度直接决定产线投产后的人机工程评分。
二、装配水线工位器具定制的四个技术维度
1. 人机工程与取料逻辑
定制方案需依据操作员站立或坐姿的作业域(通常水平取料半径500-650mm,垂直高度750-1100mm)确定器具开口位置与倾斜角度。对于高频取料工位,采用重力滑道式料架可实现物料自动前移,补料与取料互不干扰。
2. 材质与结构强度匹配
重庆本地汽摩配产线多涉及金属件与油污环境,工位器具材质需在碳钢喷塑、不锈钢及铝型材之间权衡。承重超过50kg的器具,底座需增加加强筋并配置可调脚杯,以适应车间地面平整度偏差。
3. 与输送线的接口设计
器具底部可集成定位销、滚轮或挂钩,使其与装配流水线侧边轨道快速对接。部分项目采用“器具即周转箱”思路,下线后直接作为转运单元进入下一工序,减少二次搬运。
4. 柔性化与防错设计
通过可调隔板、色标分区及传感器安装位预留,同一器具底座可适配2-3种相近规格工件。对于混线生产场景,RFID或二维码标识可绑定器具与物料批次,实现产线配套的数字化追溯。
三、重庆本地案例:某通机装配线工位器具改造
以重庆某通用汽油机装配线为例,原线边物料采用标准塑料箱堆叠,操作员单次取件耗时约4.2秒,且存在错装风险。顺工巧技术团队现场测绘后,定制了12套铝型材框架+不锈钢滑道的斜置料架,每套器具按工位节拍设定双箱位轮换容量,并增加防错挡板区分左右件。改造后单件取料时间降至2.8秒,线边占地面积减少约18%,错装投诉归零。
该项目的核心经验在于:非标定制不是简单做“异形架子”,而是将工位器具视为装配流水线的功能延伸模块,从节拍、人机、物料特性三个源头同步设计。
结论
重庆非标自动化产线的竞争力,正在从单机设备转向系统化产线配套能力。装配水线工位器具的定制方案,需要供应商同时具备钣金加工、人机工程分析与产线节拍理解三项能力。建议制造企业在产线规划初期即引入工位器具定制方参与联合评审,避免后期“设备等器具、器具改设备”的反复。顺工巧精密模具持续为重庆及西南地区制造企业提供从单件工位器具到整线配套的定制化服务,欢迎来图来样沟通。