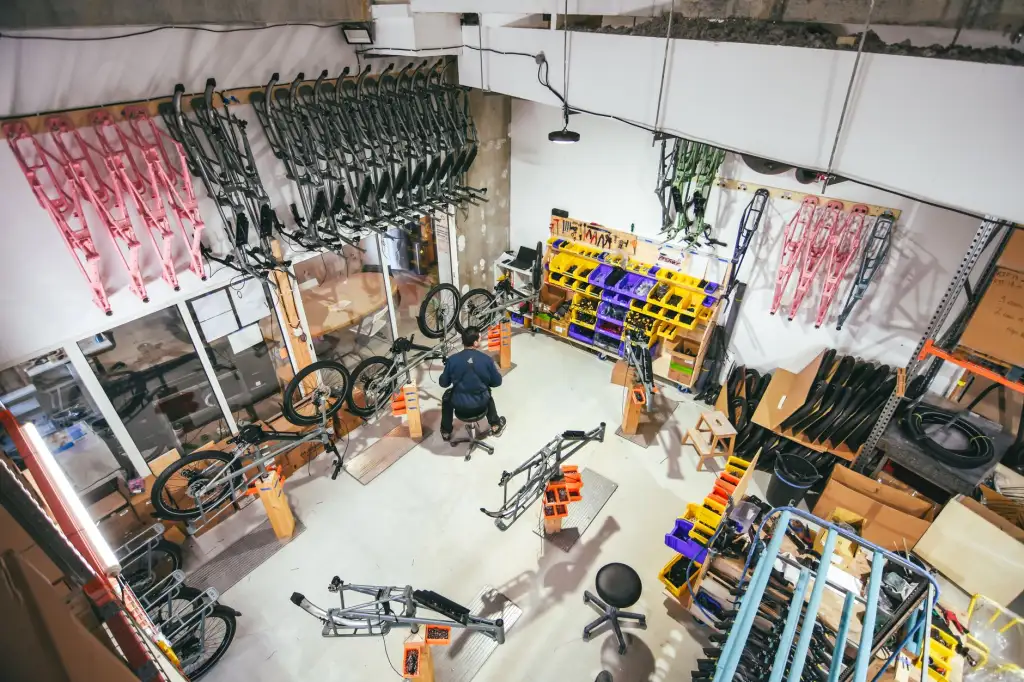
重庆制造企业产线配套:装配流水线与工位器具选型对比
在重庆汽车零部件、摩托车总装及电子电器等制造领域,产线效率的瓶颈往往不在单台设备,而在物料流转与工位衔接的匹配度上。装配流水线与工位器具作为产线配套的两大基础件,选型是否合理,直接影响节拍达成率与在制品周转效率。很多企业在扩产时只关注设备本身,忽略了这两者的系统性匹配,结果出现工位等待、物料堆积或取件动作浪费。
装配流水线选型:先定节拍,再定形式
流水线形式的选择应以生产节拍和产品重量为第一约束。皮带式与倍速链式适合中小型总装件,滚筒线更适合重载或托盘化周转的场景;而板链线在摩托车发动机装配中应用较多,承载能力强但柔性相对有限。选型时需重点核算:
- 节拍匹配度:线体速度需略高于瓶颈工位理论节拍,留出5%–8%的缓冲余量;
- 工位密度:单工位长度通常取1.2–1.5米,过密会导致操作干涉;
- 扩展预留:线体两端应预留至少2个工位的延长空间,便于后续工艺调整。
值得提醒的是,流水线并非越贵越好。部分重庆本地企业在小批量多品种场景下盲目上倍速链线,反而因频繁换型造成线体空转,不如采用柔性装配台配合人工推移更经济。

工位器具:被低估的效率变量
工位器具包括物料架、周转车、零件盒、工装托盘等,其核心作用是缩短取件动作距离、减少搬运频次。一个常被忽视的数据是:装配工位取件动作若超过3秒,单班次累计损失可达20分钟以上。选型时应关注三点——取件高度控制在肘部以下至腰部以上区间,容器开口朝向操作者,以及周转器具与线体接口的尺寸统一。
标准工位器具虽然采购成本低,但在异形件、多品种混线场景中往往水土不服。此时非标定制的价值就体现出来:按零件轮廓设计内衬定位、按线体高度定制车架尺寸、按节拍需求配置容量,能显著降低取放浪费。非标定制的成本增量通常在20%–40%,但换来的动作效率提升往往在半年内即可回收。

产线配套的系统性思维
流水线与工位器具不是孤立采购的两个品类,而是产线配套的一体两面。线体高度决定器具车架尺寸,线体节拍决定器具容量,工位间距决定器具摆放密度。实际操作中,建议在产线布局设计阶段就同步确定器具方案,避免线体安装完成后器具无法贴合接口、被迫二次改造的情况。重庆顺工巧精密模具有限公司在承接本地客户产线配套项目时,通常会先做工序动作分析,再反推线体与器具的接口参数,这一前置动作能减少约15%的后期调整工作量。
一个本地案例的参考
某重庆摩托车配件企业总装线扩产时,原方案采用标准皮带线配通用物料车,试运行阶段发现发动机组件工位取件需弯腰转身,单件取放耗时4.2秒。后改为线体侧挂式非标定制器具架,取件高度调整至1.1米,取放时间降至2.6秒,按单班800件计算,日节约操作时间约21分钟。这个案例说明,产线配套的优化空间往往藏在细节接口里,而非大额设备投入。
装配流水线与工位器具的选型,本质上是把工艺节拍翻译成物理尺寸和动作路径的过程。重庆制造企业在做产线配套规划时,不妨把器具方案提前到与线体同步设计的阶段,用非标定制的灵活性去消化产品差异,这比事后修补更省成本,也更贴合实际生产节奏。