装配流水线水线工位器具的非标定制流程与技术要点解析
日期:2026-09-22
标签:装配流水线,工位器具,非标定制,产线配套
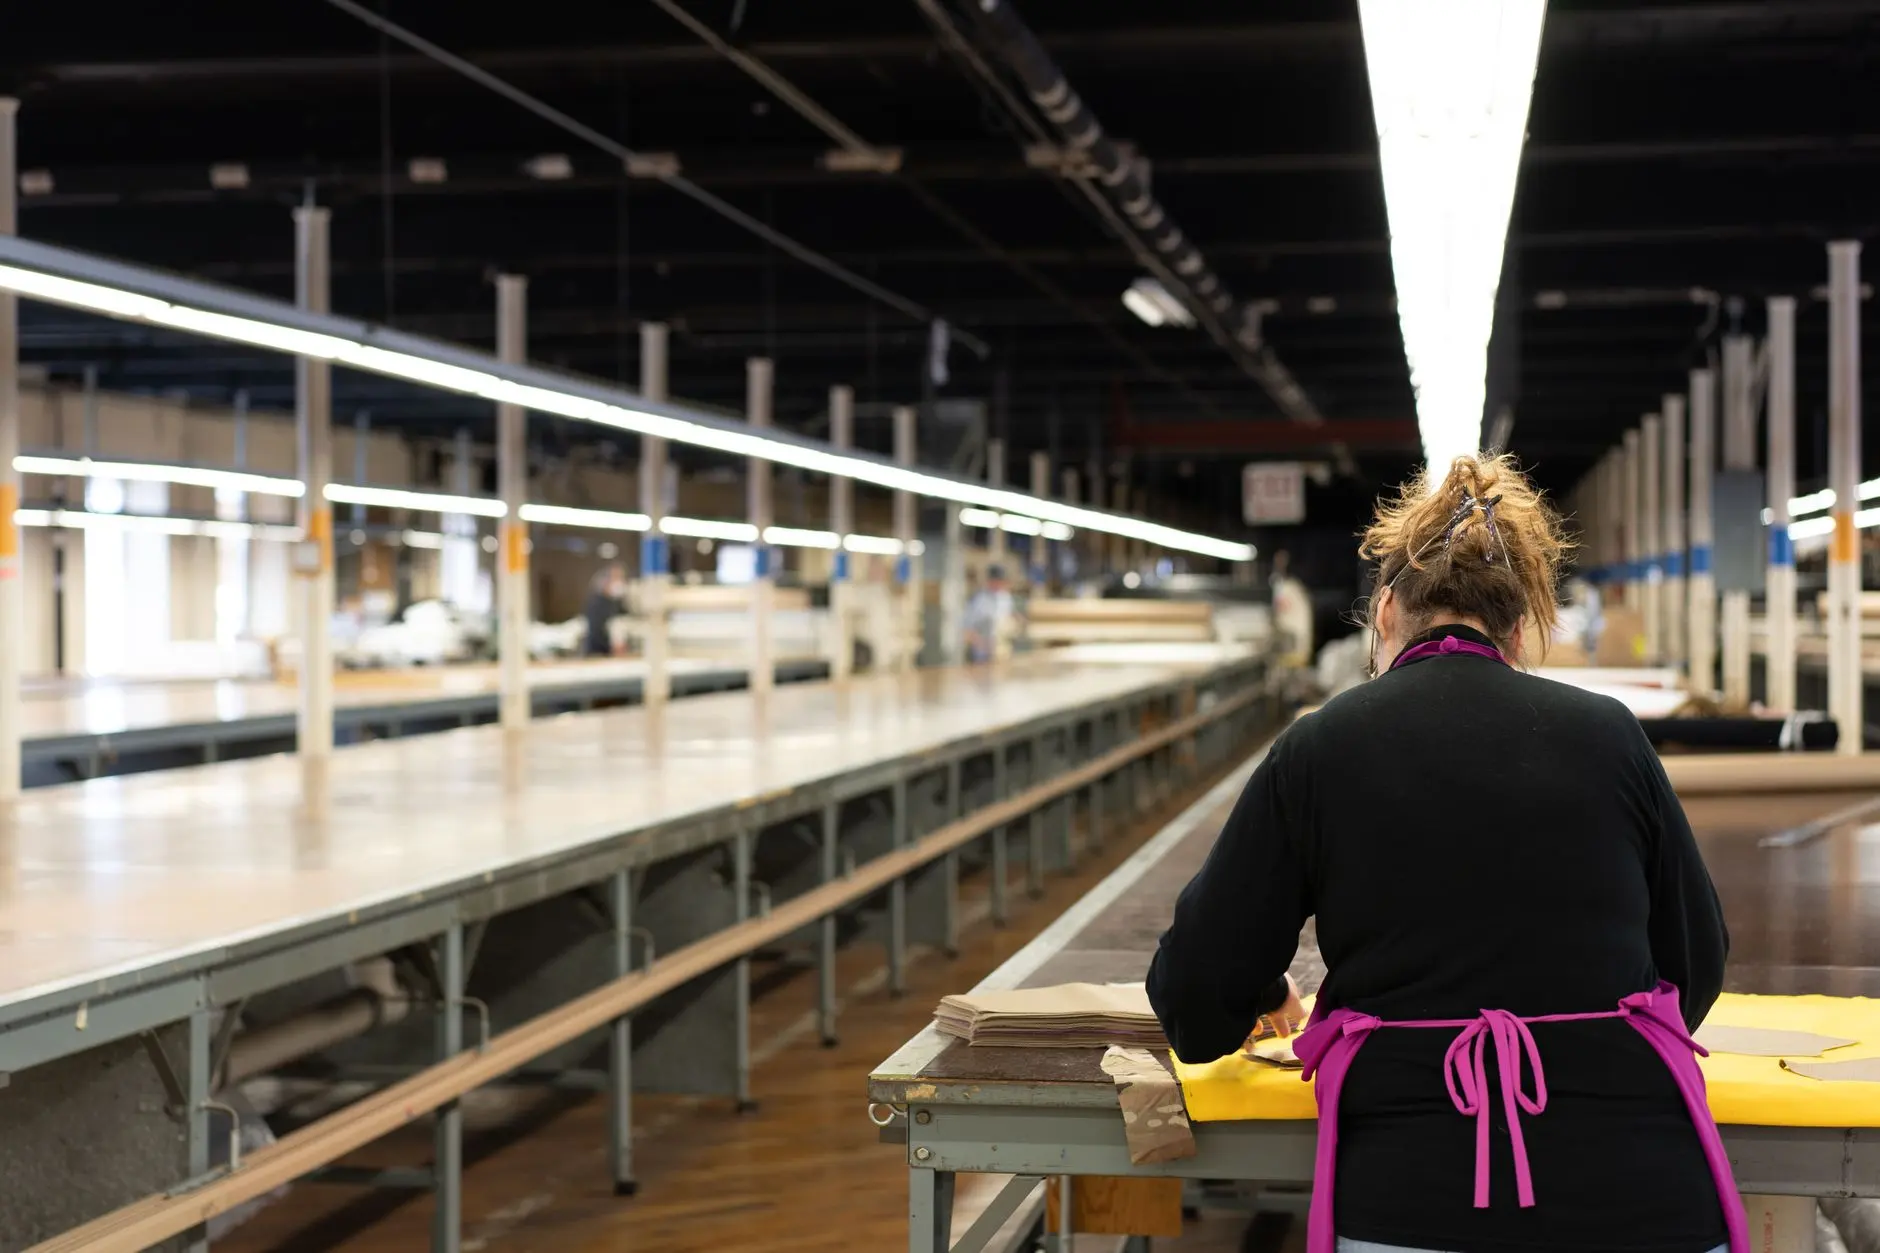
在汽车零部件、3C电子及家电总装车间,装配流水线的节拍稳定性往往不只取决于设备本身。一个经常被忽视却直接影响效率的因素,是水线两侧的工位器具——它们承载物料、辅助取件、决定操作员动作路径。标准货架很难适配所有工位,非标定制因此成为产线配套中的刚需环节。
工位器具非标定制的底层逻辑
非标定制的核心不是"做一个个架子",而是围绕人机工程与物料流动做系统匹配。设计前需采集三类数据:零件重量与外形尺寸、工位操作半径、配送频次与容器周转方式。以常见的发动机缸盖装配为例,单件重量超过18kg时,器具需集成助力臂接口或重力滑道,否则操作员单班次重复搬运将超过300次,疲劳累积直接拉低节拍。

从需求到交付:非标定制的五步流程
一套合格的装配流水线工位器具,从需求确认到上线通常经历以下环节:
- 现场勘测:记录工位净空、地面承重、线边物流通道宽度;
- 3D方案设计:用SolidWorks或UG建模,模拟取件姿态与干涉区域;
- 样件试制:小批量验证结构强度与防错逻辑,如漏装感应、错位限位;
- 批量制造:采用精益管、铝型材或碳钢焊接,表面处理按车间环境选配;
- 现场调试与培训:确认器具与产线配套的衔接精度,交付操作规范。
其中,样件试制环节最容易被压缩。实际上,一个取件高度差20mm的偏差,就可能导致操作员手腕偏移角度增加15°,长期来看是典型的职业健康隐患。
技术要点与数据对比
非标工位器具的设计参数直接影响投资回报。下表对比了标准器具与非标定制在典型工位上的表现差异:
- 空间利用率:标准器具约62%,非标定制可达85%以上;
- 取件时间:标准器具平均4.2秒/次,非标定制可压缩至2.8秒/次;
- 换型适配周期:标准器具需2-3天改造,非标定制预留快换接口后可缩短至30分钟;
- 综合投资回收期:按双班制计算,非标定制器具通常6-10个月收回增量成本。
材质选择同样关键。精益管适合轻载、频繁调整的电子装配线;铝型材加防静电板适用于洁净度要求高的场景;碳钢焊接加聚氨酯包覆则多用于重载、抗冲击的汽车总装工位。重庆顺工巧精密模具有限公司在实际项目中,常根据客户车间温湿度、洁净等级和物料特性做复合选型,而非单一材质套用。
结语
装配流水线的效率提升,往往藏在这些"不起眼"的工位器具里。非标定制不是增加成本,而是把隐性的动作浪费和空间浪费显性化、可量化。对于正在做产线配套升级的制造企业,建议从节拍瓶颈工位入手,优先定制1-2套器具做试点验证,再逐步推广到全线。