装配流水线工位器具非标定制如何匹配重庆制造企业的产线节拍
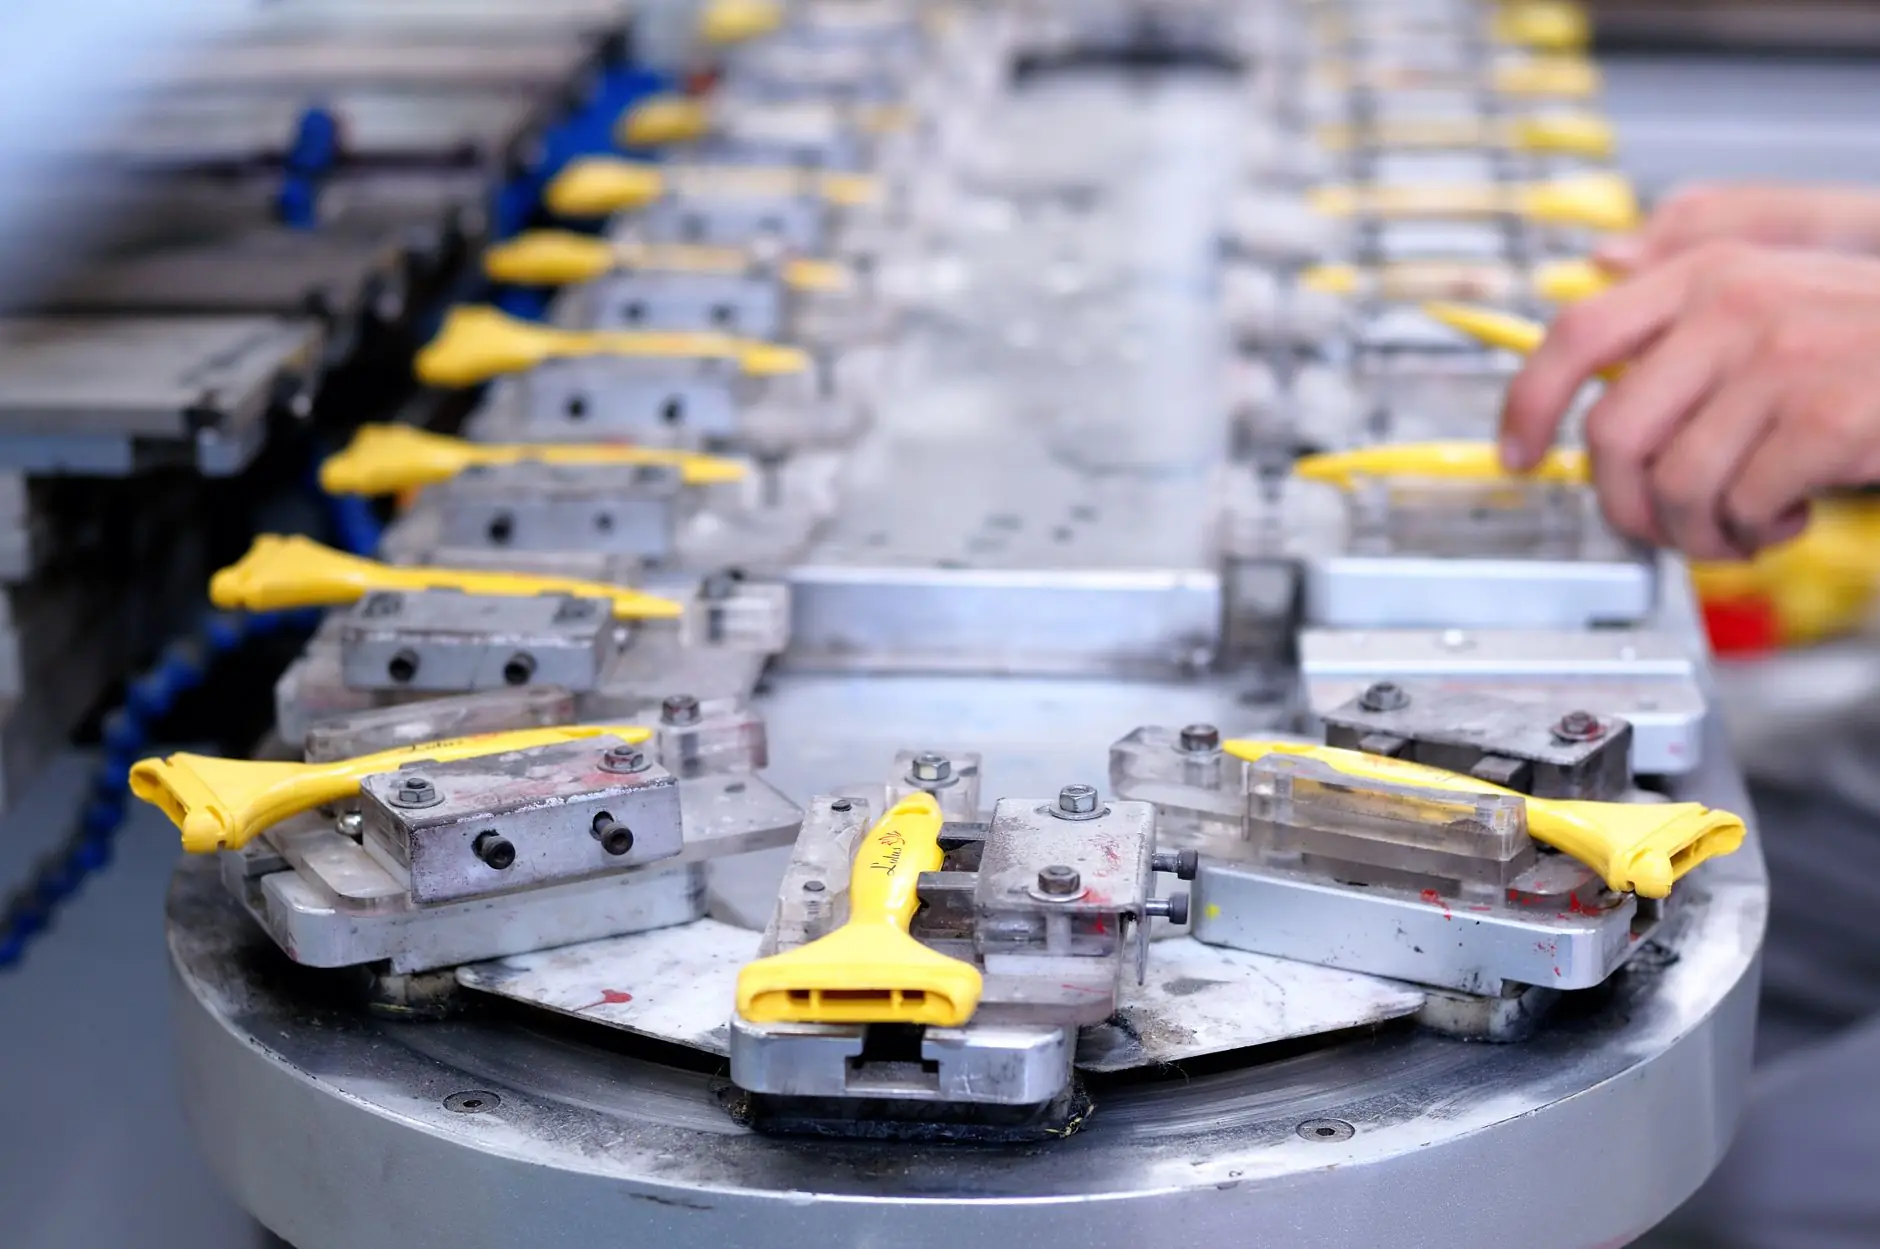
在重庆汽车零部件、摩托车总装及电子代工行业,装配流水线的节拍通常被压缩到45-90秒/工位。这意味着操作员取放零件的时间窗口极窄,而工位器具若与节拍脱节,哪怕只多出3秒的弯腰或寻找动作,整条线的OEE就会明显下滑。不少企业花大价钱上了MES和AGV,却忽略了最贴近操作者的那套非标工位器具——它恰恰是产线配套中最容易被低估的一环。
节拍不匹配的典型症状
我们走访过重庆璧山、江津一带的几十家制造企业,发现工位器具与装配流水线节拍冲突时,往往表现为以下几种情况:
- 取件路径过长:料盒放置在操作员侧后方,每次取件需转身90°以上,单次浪费2-4秒;
- 补料頻繁打断节拍:器具容量不足,每15分钟就要停机补料,造成流水线微停顿;
- 物料姿态不一致:零件在器具中朝向随机,操作员需额外调整才能装配;
- 器具与工位空间冲突:非标定制的器具尺寸未考虑人体工学与线边空间,导致操作干涉。
这些问题的根源,通常不在器具本身的质量,而在于前期没有把产线配套的节拍参数转化为器具设计输入。
按节拍反推器具设计参数
匹配节拍的核心逻辑是:器具的补料周期 ≥ 产线连续运行时间。举个具体例子——某重庆摩托车发动机装配线节拍为60秒,单班有效生产时间420分钟。若工位器具容量只够30件,补料周期就是30分钟,一个班需补料14次。每次补料即便只停线20秒,累计损失也接近5分钟产能。我们通常建议将补料周期控制在120分钟以上,据此反推器具容量和线边库存策略。
另一个关键参数是取件时间。根据动作经济原则,操作员从器具中取出零件的单手动作应控制在1.5秒以内。这要求非标定制的器具在开口角度、倾斜度、分隔间距上做精确计算。比如针对异形冲压件,我们会在器具内壁设计仿形定位槽,让零件每次落入同一姿态,操作员闭眼也能摸到正确取件位置。
模块化与柔性化的平衡
重庆制造企业的产线切换越来越频繁,同一工位可能上午装配A产品、下午切换B产品。这时非标定制不能只做“一锤子买卖”,而要预留柔性接口。常见做法是:底座和框架标准化,内衬定位模块可快速更换。换型时间从原来的40分钟压缩到8分钟以内,器具本身不需要整体报废。
材质选择同样影响节拍稳定性。重载工位推荐Q235钢架+防静电EVA内衬,轻型电子装配则用铝型材+PP中空板,兼顾强度与轻量化。重庆夏季湿度高,金属件需做达克罗处理,避免锈蚀污染零件表面。

落地时的三个实操建议
- 先测节拍再画图:用秒表实测操作员取放件时间,记录3个班次取平均值,作为器具设计的硬约束;
- 让操作员参与评审:器具样件到位后,安排至少2小时试运行,收集操作员对取件角度、高度的反馈;
- 预留10%-15%容量余量:应对订单波动和临时插单,避免器具刚投用就面临扩容改造。
装配流水线的效率提升没有终点,工位器具的非标定制也不是一次性的采购行为。当产线节拍从90秒优化到75秒时,器具的补料周期、取件路径都需要重新校核。把产线配套当作持续迭代的系统工程,而非孤立的工装采购,才能真正让器具服务于节拍、而不是拖累节拍。