柔性装配工位器具与传统固定工位的对比分析及应用场景
日期:2026-09-27
标签:装配流水线,工位器具,非标定制,产线配套
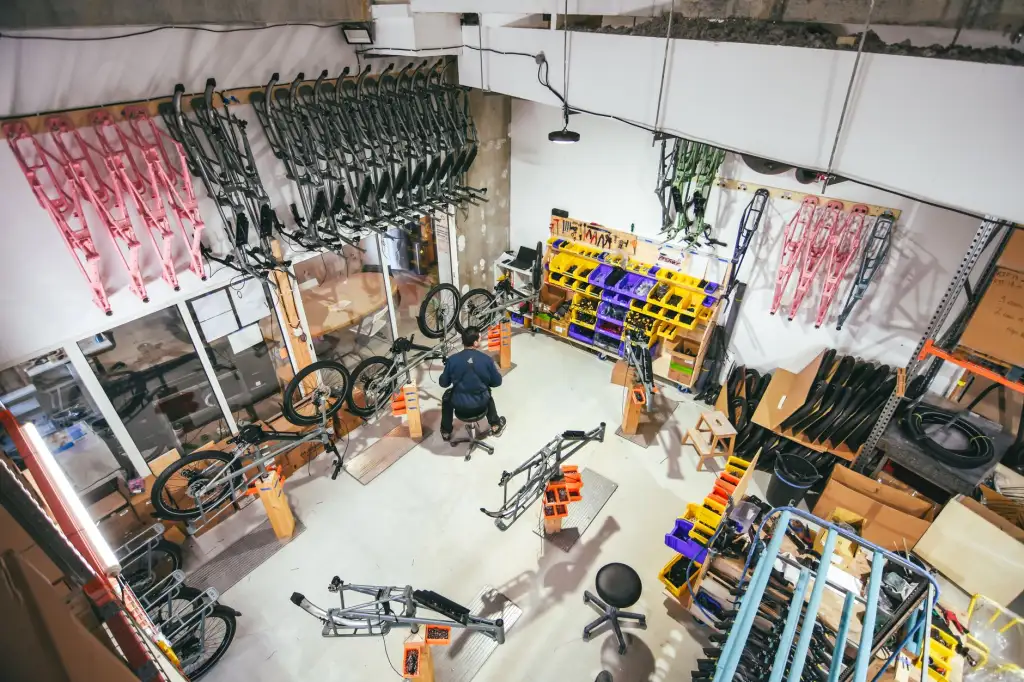
在电子、汽车零部件及家电制造领域,装配流水线的效率瓶颈往往不在单站节拍,而在工位与工位之间的物料流转与人体工学适配。传统固定工位器具一旦产线换型,常面临"拆不掉、改不动"的尴尬——这恰恰是柔性装配工位器具切入市场的逻辑起点。
固定工位的隐性成本:换型即停线
传统固定工位多采用焊接式钢制料架,定位点焊死,高度与角度按单一SKU设计。当装配流水线切换产品型号时,物料盒尺寸变化超过20mm,操作员取件路径就会增加30%以上,直接拉低有效作业率。更隐蔽的代价在于:产线配套的非标定制料架一旦定型,后期改造需动火切割,停线损失按分钟计算。
柔性工位器具的核心技术拆解
柔性并非简单的"可调",而是模块化接口+快换结构+人体工学参数库的三层叠加。以重庆顺工巧精密模具在产线配套项目中的实践为例,核心技术集中在以下几点:
- 型材骨架与快换节点:采用铝型材+内嵌式锁紧机构,单根横梁可在30秒内完成高度重定位,重复定位精度控制在±0.5mm;
- 可调式物料盒卡槽:卡槽间距按50mm模数设计,适配从120×80mm到400×300mm的多种标准料盒;
- 倾角与照明集成:作业面倾角支持15°—45°无级调节,并预留LED灯带卡槽,减少视觉疲劳导致的错装率。
这些结构让工位器具从"一次性硬件"变为"可迭代资产"。
应用场景:什么产线值得上柔性方案
并非所有场景都适合柔性工位。多品种小批量(如工控机箱装配)、产品生命周期短于18个月的消费电子、以及需要频繁插入临时工位的试产线,是柔性方案的高回报区。反之,单一型号年产百万件的重载产线,固定工位在刚性及成本上仍占优。
一个可执行的判断方法是:统计过去12个月换型次数。若超过6次,且每次换型后操作员需要重新适应取件动作,柔性工位器具的投资回收期通常能压到8个月以内。
重庆顺工巧精密模具有限公司在非标定制产线配套中,常将柔性工位与装配流水线的线边仓联动设计——工位器具底部预留AGV对接接口,换型时整组工位可随物料车同步切换,进一步压缩转产时间。这种"工位跟着产品走"的思路,正在被更多柔性制造车间验证。