非标定制装配流水线如何匹配多品种小批量生产需求
日期:2026-09-30
标签:装配流水线,工位器具,非标定制,产线配套
多品种小批量生产模式下,装配流水线面临的核心矛盾是:产品切换频繁、批量小、节拍差异大,传统刚性线体根本跑不动。解决路径并非简单采购一条"柔性线",而是从工位器具、线体结构、产线配套三个层面做系统性非标定制。
一、线体结构:模块化是柔性化的前提
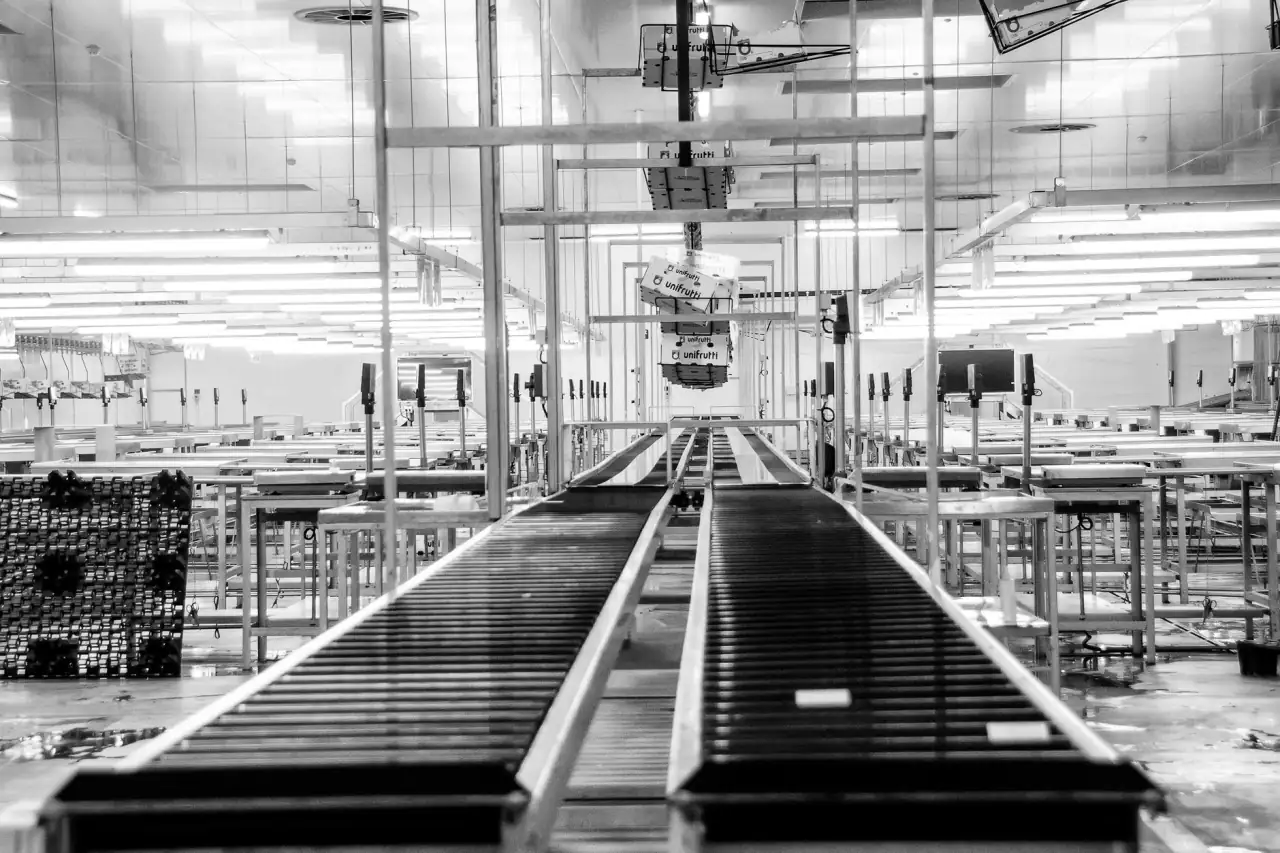
刚性流水线的工位间距、输送速度、工装接口全部焊死,换一个产品型号就要停线改造。面向多品种小批量场景,装配流水线应采用模块化架构:
- 台板独立驱动:每个工位可单独设定节拍,工位间用缓冲区解耦,避免一个工位卡顿拖垮全线;
- 工位间距可调:采用铝型材框架+可移动支腿,工位间距在800-1600mm范围内快速调整;
- 输送方式混合:重载段用倍速链,轻载段用皮带或滚筒,按产品重量分区配置。
这种结构的代价是初期设计复杂度上升,但换来的是换型时间从数小时压缩到20分钟以内。
二、工位器具:被低估的换型效率瓶颈
很多工厂花大价钱上了柔性线体,换型时间却降不下来,问题往往出在工位器具上。螺丝盒、定位夹具、检测治具如果还是按单一产品定制的,每次换型都要重新领料、重新对位。
实操层面的做法是:
- 器具标准化接口——所有工位器具与台板之间采用统一的快换接口(如定位销+气动锁紧),换型时整组器具一起切换;
- 器具套装化——按产品族而非单一型号配置器具套装,一个套装覆盖3-5个相似型号;
- 视觉防错——器具上集成色标或RFID标签,换型后系统自动校验器具与工单是否匹配。
重庆顺工巧在服务汽配、电子类客户时发现,仅优化工位器具的快换设计,就能把换型时间再砍掉30%-40%。
三、产线配套:非标定制不能只看线体本身
非标定制装配线的交付质量,很大程度上取决于产线配套是否到位。供料系统、数据采集、MES对接、异常呼叫——这些外围环节如果按标准品拼凑,线体再柔性也白搭。
几个容易被忽略的配套细节:
- 物料配送频率是否与换型节奏匹配?小批量场景下,建议采用"线边超市+定时补料"而非传统看板;
- 工位终端的工单切换是否支持一键下发?如果需要人工在每台设备上改参数,换型效率直接归零;
- 质量数据是否按工单自动归档?多品种混线时,追溯颗粒度必须细到"哪个工单、哪个工位、哪个器具"。
案例:某电机装配线的换型改造
客户原有线体生产3个系列共11个型号的微型电机,换型一次需停机2.5小时。改造方案:将原刚性线体改为6段模块化线体,工位器具统一快换接口并按产品族重新分套,配套MES增加工单自动切换功能。改造后换型时间降至35分钟,产线日产出提升22%,在制品库存下降约18%。
多品种小批量的装配线匹配,本质是一道系统题。线体结构决定柔性上限,工位器具决定换型下限,产线配套决定实际运行效率。三者缺一,非标定制就只是换了个壳的刚性线。
