重庆装配流水线非标定制:工位器具如何适配多品种产线配套需求
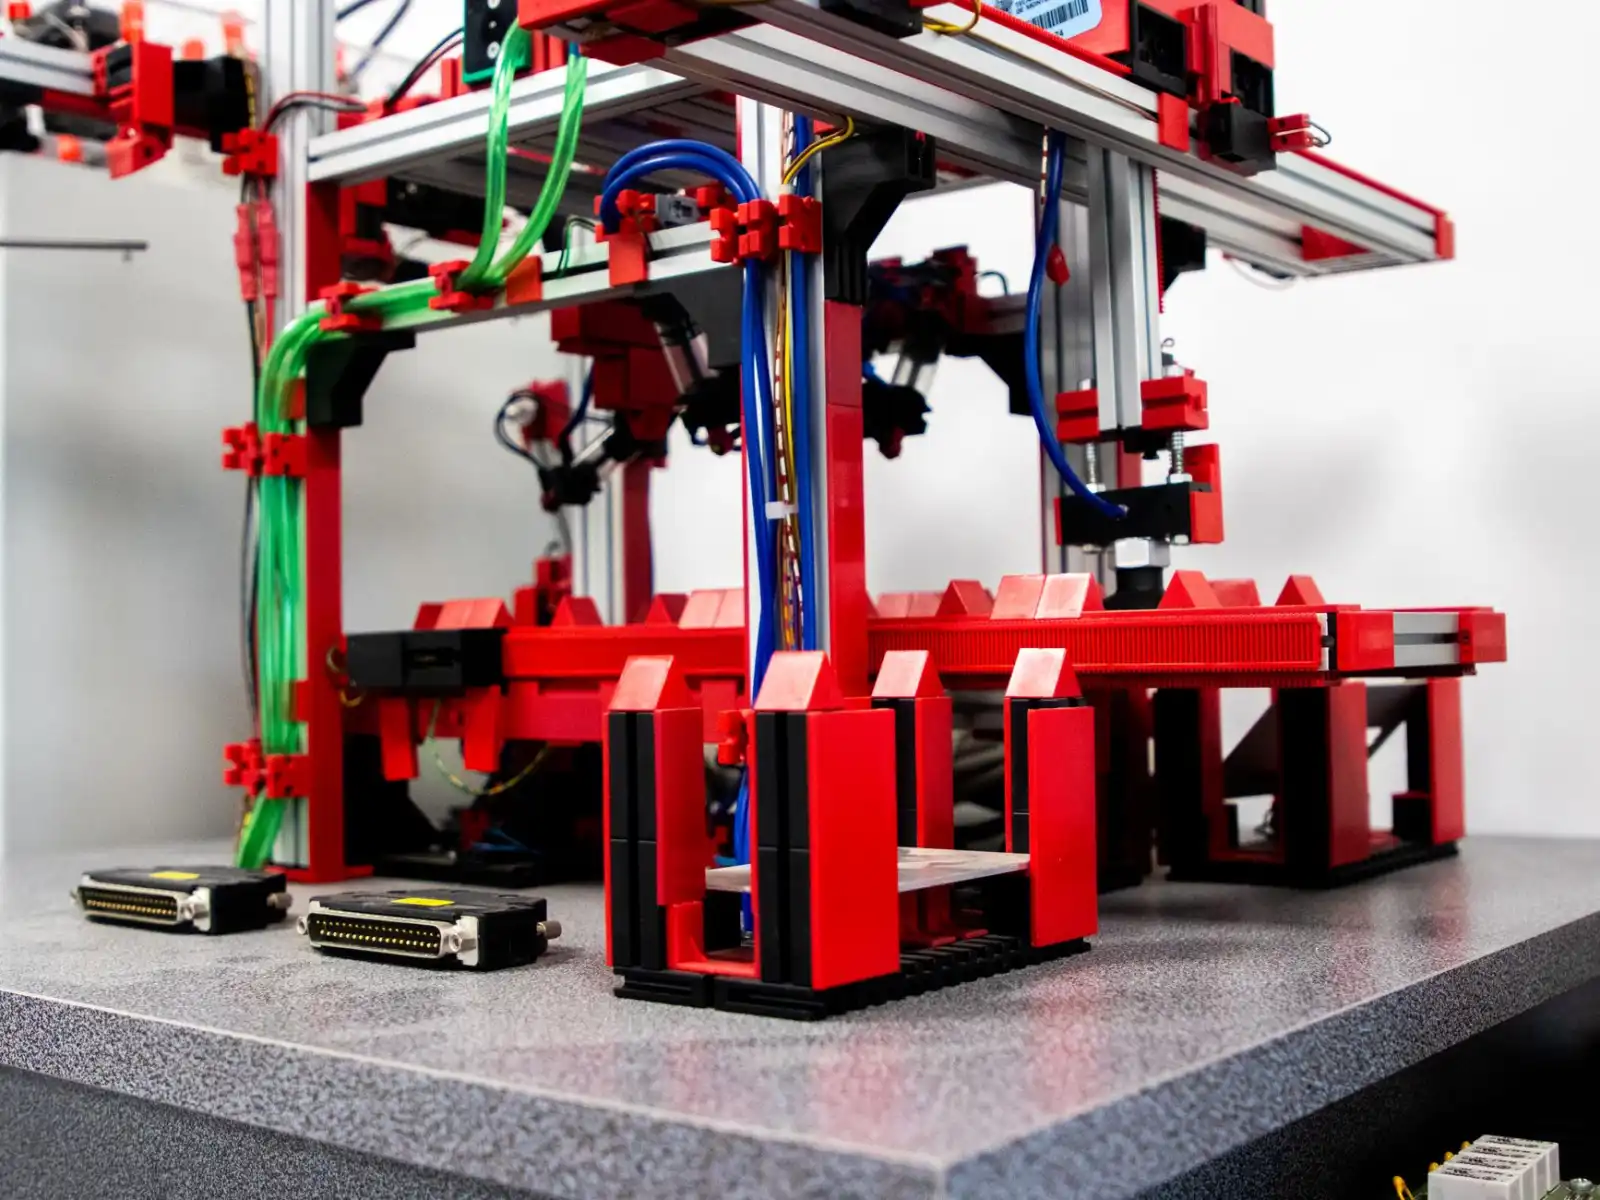
在重庆汽摩配、电子电器及通用机械行业,多品种、小批量的生产模式已成为常态。许多工厂的装配流水线上午还在组装A款电机,下午就要切换成B款控制器。这种频繁换型中,一个容易被忽视却直接影响效率的环节,就是工位器具与产线配套的适配性。物料盒放不下新规格的壳体、周转车与线边料架接口对不上、取件高度不符合人体工学导致动作浪费——这些问题往往在换型后才暴露出来。
为什么通用工位器具越来越"不够用"
标准周转箱和固定料架的设计逻辑,是基于单一品种大批量生产的年代。当产品尺寸跨度超过30%、重量分布不均、或者需要防静电/防磕碰的特殊表面处理时,通用器具的短板就集中显现。更关键的是,装配流水线的节拍一旦提升,工位器具不再只是"装东西的容器",而是影响取件时间、物料齐套率和在制品流转效率的参与要素。
重庆顺工巧精密模具有限公司在服务本地客户时发现,不少产线换型耗时中,有15%-25%的时间消耗在工位器具的调整和物料重新摆放上。这个隐性成本,在年产数十次换型的产线上会被显著放大。

非标定制的技术切入点在哪里
真正有效的非标定制,不是简单地改个尺寸,而是从产线配套的系统角度做反向设计。具体来说,需要关注三个层面:
- 接口标准化与模块化:工位器具与线边料架、AGV小车、提升机的对接部位采用统一快换接口,器具本体则根据产品族做模块化内衬。换型时只更换内衬或定位块,底座和框架通用。
- 人机工学与节拍匹配:取件口高度控制在肘部以下5-10cm,倾斜角度根据零件重量调整。对于节拍在30秒以内的工位,器具容量应满足至少15分钟的连续供料,减少补料频次。
- 材料与表面处理:防静电ABS内衬、聚氨酯包胶定位点、不锈钢框架配合铝合金轻量化结构,这些组合在重庆潮湿环境下能兼顾耐用性和尺寸稳定性。
这些细节决定了工位器具是成为产线的"助力"还是"阻力"。
从"能用"到"好用"的对比分析
以某重庆通机企业为例,其装配流水线同时生产6款不同排量的发动机。改造前使用通用塑料周转箱,换型时需重新粘贴定位泡棉,平均耗时22分钟,且取件动作浪费明显。引入非标定制工位器具后,采用快换内衬+重力滑道结构,换型时间压缩到6分钟以内,单工位取件时间从4.2秒降至2.8秒。按年换型200次、线体10个工位计算,仅换型环节每年可释放约530个工时。
另一个容易被忽略的收益是物料防护。定制器具的定位精度通常在±0.5mm以内,对于精密加工件和外观件,磕碰不良率能从1.8%降到0.3%以下。
给产线配套选型的几点建议
如果你正在规划新线或改造老线,不妨从这几个维度评估工位器具的非标定制需求:
- 统计未来12个月的产品族尺寸和重量分布,确定通用底座与专用内衬的边界。
- 测量各工位的实际取件高度和操作半径,优先解决高频动作的工位。
- 确认清洗、防静电、耐油污等特殊要求,避免后期追加成本。
- 选择有模具加工能力的供应商,非标定制的精度和交期更有保障。
产线配套的本质,是让物料在正确的时间、以正确的姿态、出现在正确的位置。工位器具作为离操作者最近的载体,值得在产线设计阶段就给予足够重视。