重庆装配流水线非标定制:工位器具如何优化产线配套效率
日期:2026-10-02
标签:装配流水线,工位器具,非标定制,产线配套
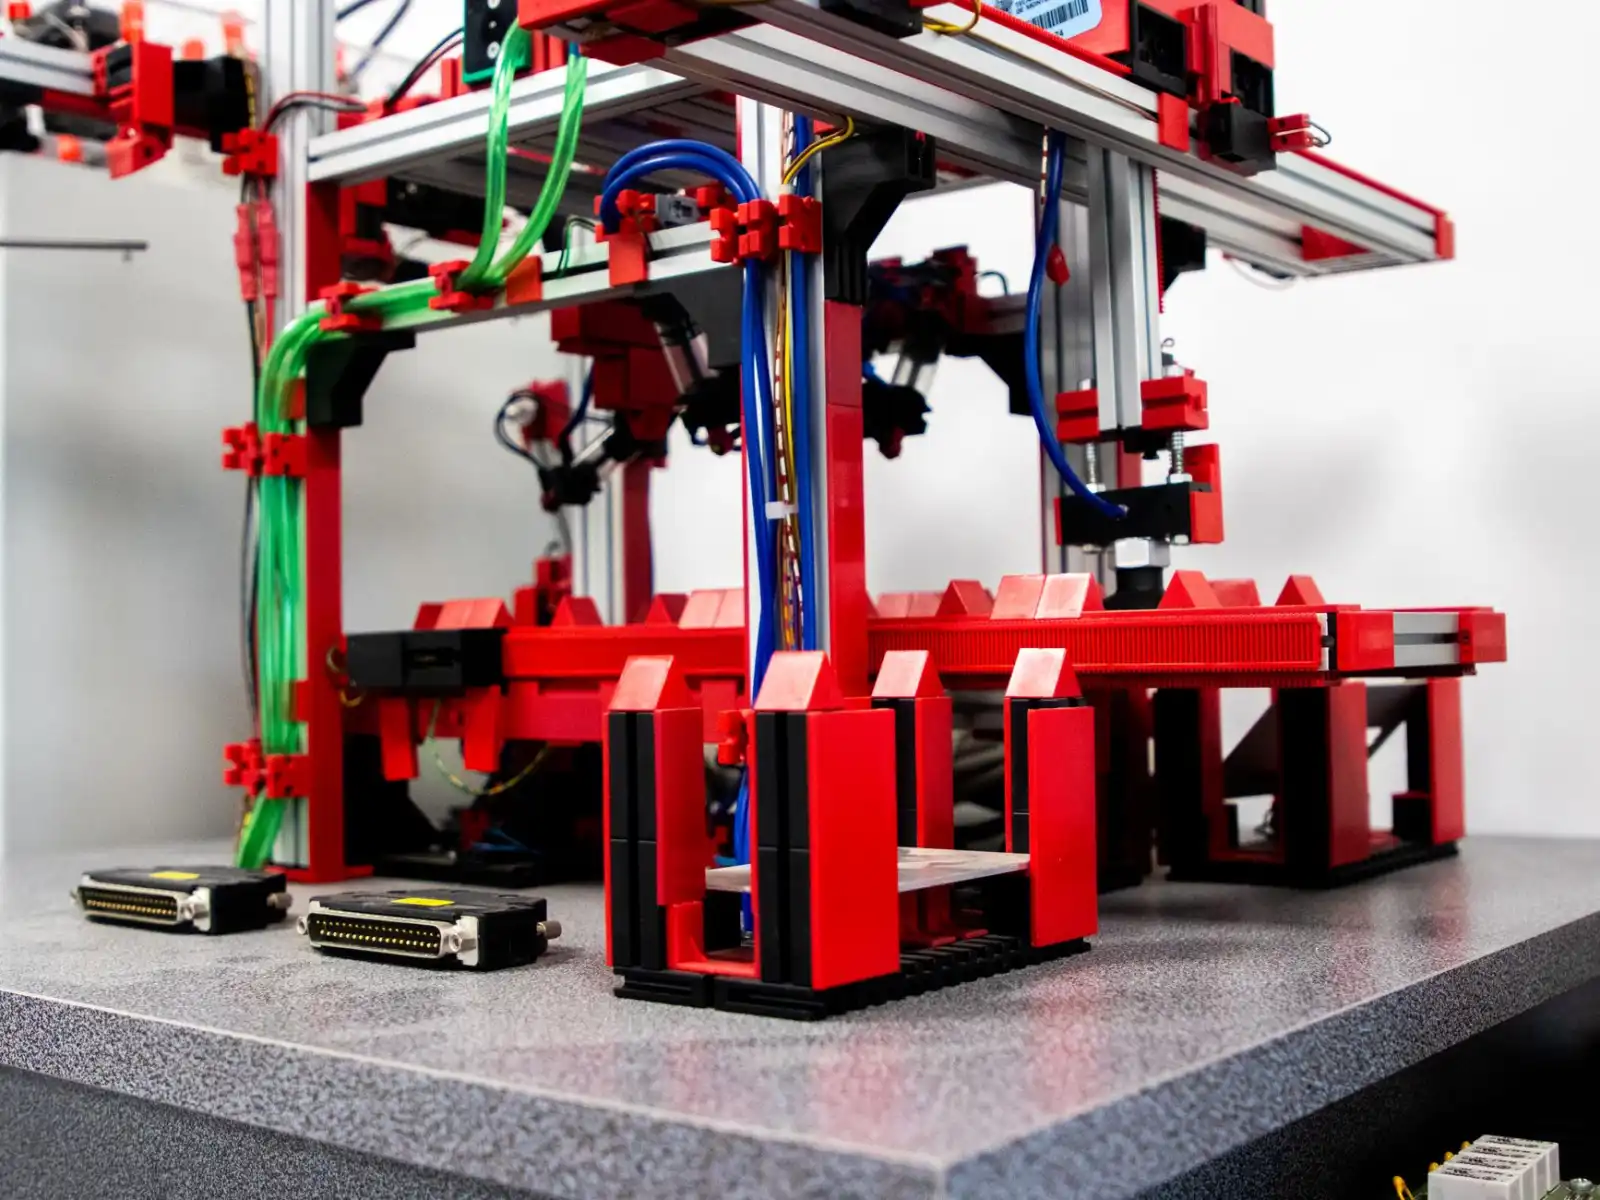
在重庆汽车零部件、电子电器及通用机械制造领域,装配流水线的节拍效率往往被一个看似不起眼的环节卡住——工位器具的适配度。不少工厂投入重金引进高速输送系统,却因为物料盒尺寸与线边空间错位、周转架取件角度不符合人体工学,导致操作员每天多走几公里冤枉路。这正是非标定制工位器具需要解决的核心问题。
工位器具与产线配套的隐性摩擦
标准货架和通用塑料箱在单一品种大批量生产中尚可应付,但重庆本地大量企业面对的是多品种、变批量的订单结构。当装配流水线换型时,标准器具的固定层距和统一开口方向就成了障碍:零件混放、取件路径交叉、空箱回收通道堵塞。更隐蔽的损失在于,操作员为适应不合理的器具高度,长期以弯腰或耸肩姿势作业,不仅效率下降,还推高了工伤风险。
非标定制工位器具的四个优化维度
真正有效的产线配套方案,需要从器具与流水线的物理接口、信息接口、人机接口三个层面同步设计。以下维度是我们在服务重庆本地客户时反复验证的关键点:
- 空间契合度:根据工位净空、输送线高度、机械臂抓取范围反推器具外形尺寸,将线边库存压缩15%-30%,同时保证补料通道畅通。
- 取件动线:斜置式物料盒、重力滑道、旋转托盘等结构,让操作员在一步范围内完成取放,减少转身和跨步动作。
- 柔性切换:采用可调层板、快换内衬、模块化分隔,使同一器具适配2-3种相近零件,换型时间从20分钟降至3分钟以内。
- 防错与追溯:通过颜色分区、缺件感应、RFID卡槽等设计,把装配防错逻辑前置到器具层面,降低错装漏装率。
这些设计并非孤立存在。例如,为重庆某摩托车发动机装配线定制的连杆工位器具,将斜置滑道与计数器集成,操作员每取一件自动扣减库存,线边库存准确率从92%提升至99.6%。
落地实践中的三个建议
工位器具非标定制不是简单的“量尺寸做架子”,它需要与工艺、物流、安全三方协同。结合我们近三年的项目经验,给出以下可执行参考:
- 先测绘再设计:用3D扫描获取工位实际点云数据,避免因地面不平、管线凸起导致的安装干涉。
- 小批量验证:首套器具上线试运行72小时,记录操作员取件时间、疲劳反馈和异常动作,再批量复制。
- 预留迭代接口:在器具骨架中预设标准孔位和线槽,为后续加装传感器或调整层距留出余地。
重庆顺工巧精密模具有限公司在装配流水线工位器具定制中,常采用钣金+铝型材混合结构,兼顾强度与轻量化,单件器具重量较传统钢制方案降低25%左右,方便女工手动推拉。
随着重庆制造业向柔性化、数字化演进,工位器具正从“存放工具”转变为“数据节点”和“防错终端”。未来三年,集成重量感应、电子标签和自动补料提醒的智能器具,将成为产线配套升级的标配。对于正在规划新线或改造老线的企业,不妨从最棘手的那个工位开始,用一套非标定制器具撬动整线效率的可见提升。