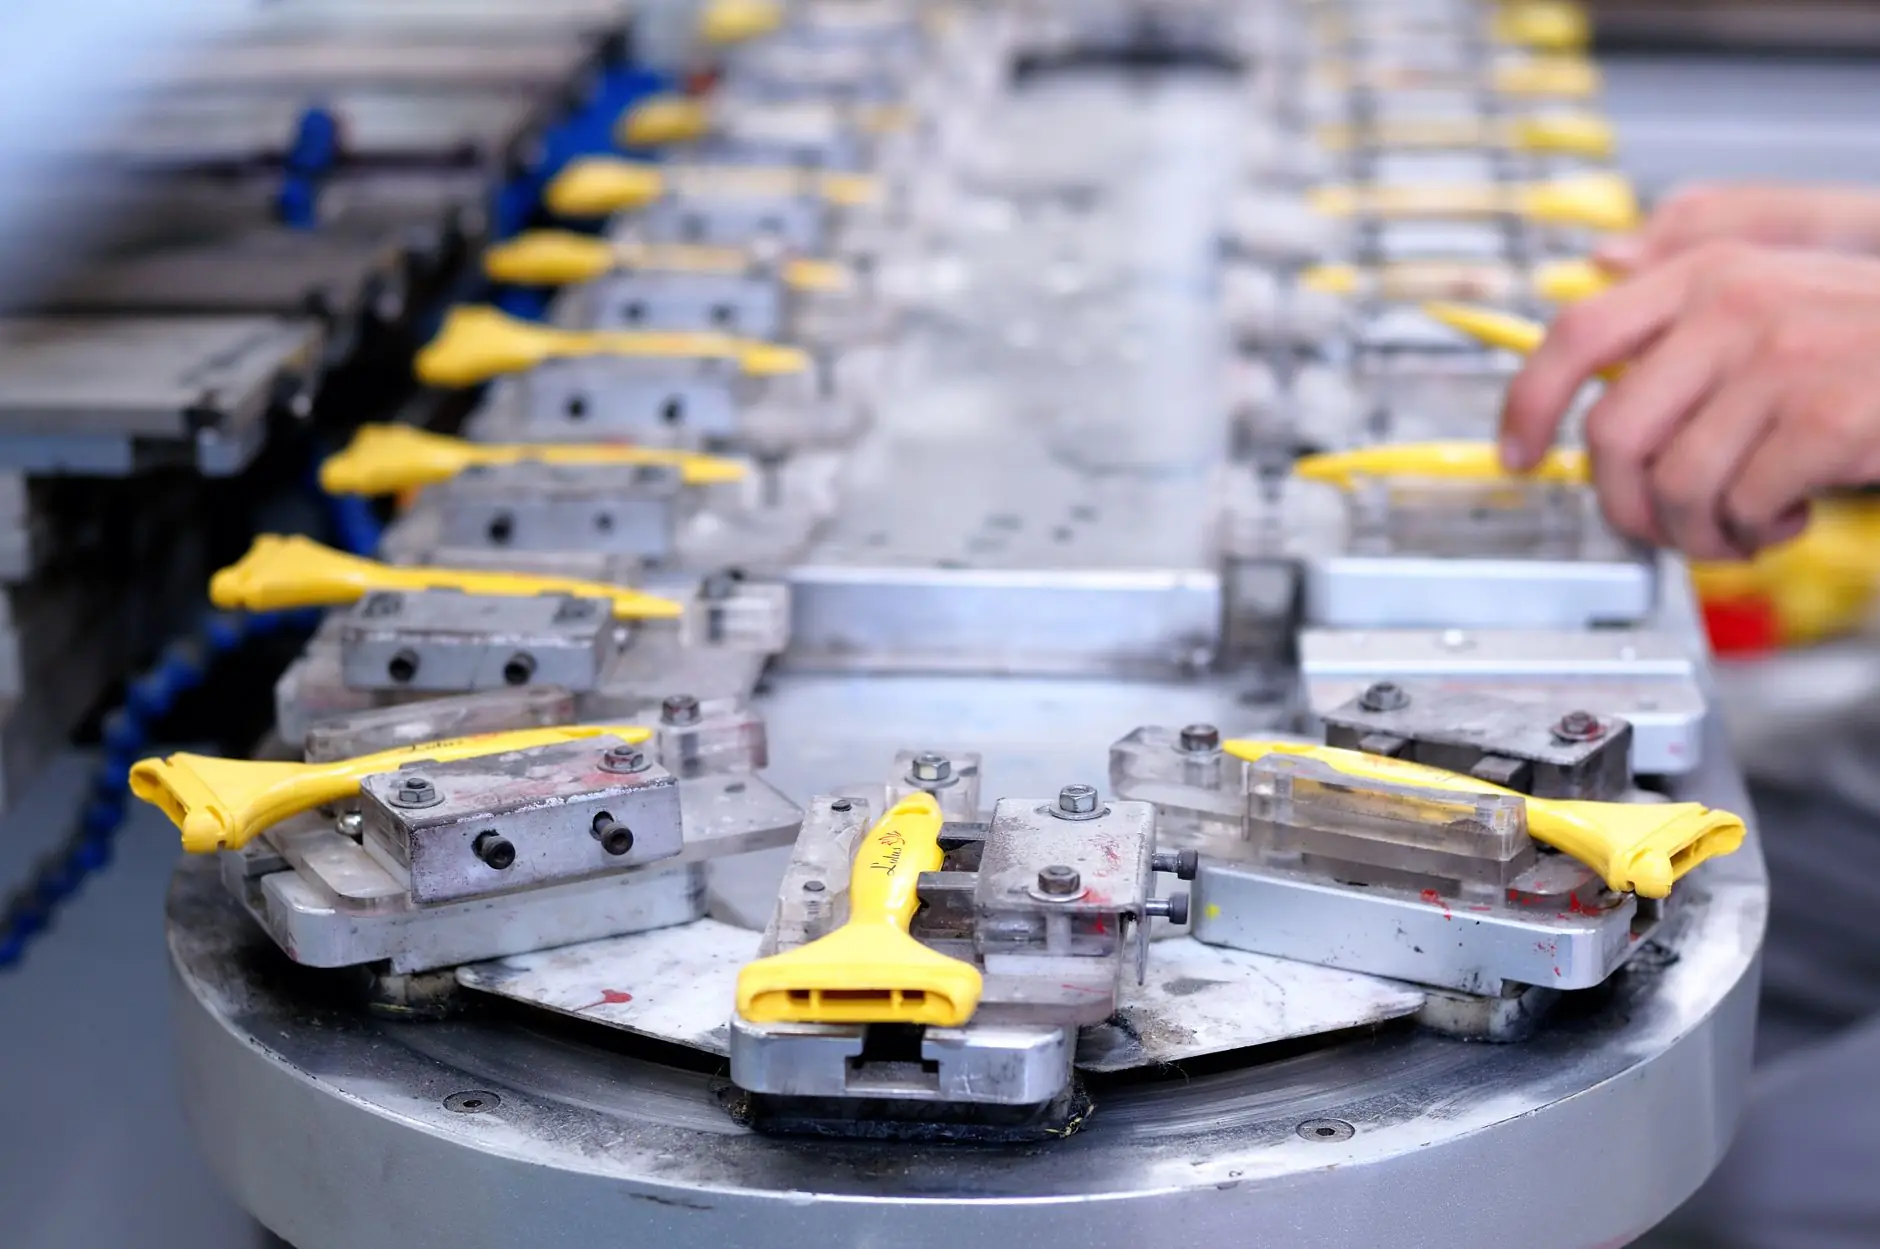
重庆装配流水线非标定制:如何根据产线节拍设计工位器具
在重庆的汽摩配、电子装备及通用机械制造集群中,装配流水线的节拍往往决定了整条产线的产能上限。很多工厂在规划产线配套时,把注意力集中在设备选型和人员排布上,却忽略了一个隐性瓶颈——工位器具与产线节拍的匹配度。一个取件动作多花1.5秒,一条60秒节拍的产线一天就要损失近20分钟的有效工时。这正是非标定制工位器具需要解决的核心问题。
工位器具与节拍的内在关联
装配流水线的节拍(Cycle Time)是指相邻两个产品下线的时间间隔。工位器具的设计逻辑必须服从这个时间基准:操作者从器具中取料、放置、切换的整个动作链,其耗时总和应控制在节拍的30%以内。超出这个比例,器具就会从辅助工具变成效率拖累。
实际操作中,工位器具的取件高度、料道倾角、零件朝向、单次取件数量都会影响动作时间。以重庆地区常见的变速箱壳体装配线为例,节拍在45-55秒之间的工位,若器具采用水平放置、零件无定向排列,操作者平均取件时间约3.2秒;而改为15°倾斜料道配合定向槽位后,取件时间可压缩至1.8秒左右。
按节拍设计工位器具的四个实操步骤
非标定制的价值在于精准匹配,而不是简单放大或缩小尺寸。以下方法适用于大多数装配流水线的工位器具设计:
- 测算有效取件时间窗口:用节拍乘以0.3,得出器具动作允许的最大耗时。如节拍50秒,取件+放回的总时间不应超过15秒。
- 确定单次供料量:根据节拍和补料周期反推。若每30分钟补料一次,节拍50秒,则单次供料量需≥36件,器具容量据此设计。
- 匹配人体工学取件姿态:取件点应落在操作者肘部高度±15cm范围内,避免弯腰或抬臂超过90°。重庆夏季高温环境下,这一点对降低疲劳尤为关键。
- 预留防错与快换接口:非标器具需集成防错结构(如异形槽、感应孔),同时快换底板应标准化,便于产线配套调整时快速切换。
不同节拍区间的器具选型对比
节拍差异直接决定了工位器具的结构复杂度。以下数据来自我们在重庆多个装配流水线项目中的实测统计:
- 节拍>90秒:可采用重力料架或简易滑道,单次供料量大,器具结构相对简单,非标定制成本较低。
- 节拍45-90秒:推荐倾斜料道+定向槽位,需计算滑道摩擦系数与零件重量匹配,避免卡料。
- 节拍<45秒:必须采用弹匣式、转盘式或伺服辅助供料器具,操作者几乎无取件等待,但非标定制精度要求高,公差通常需控制在±0.3mm以内。
从成本角度看,节拍<45秒的产线,工位器具投入增加约40%-60%,但换来的是整线OEE提升8-12个百分点。这笔账在重庆汽车零部件行业中已被越来越多企业认可。
工位器具的非标定制不是孤立的硬件采购,而是产线配套系统中的一个效率变量。它需要与装配流水线的节拍、补料逻辑、人体工学以及防错要求同步设计。重庆顺工巧精密模具有限公司在长期服务本地制造企业的过程中,始终坚持先测节拍、再定结构、后做验证的流程,让每一件工位器具真正成为产线节拍的支撑而非瓶颈。当器具的节奏与产线的节奏一致时,效率提升是水到渠成的事。