重庆装配流水线非标定制:工位器具与产线配套的设计要点解析
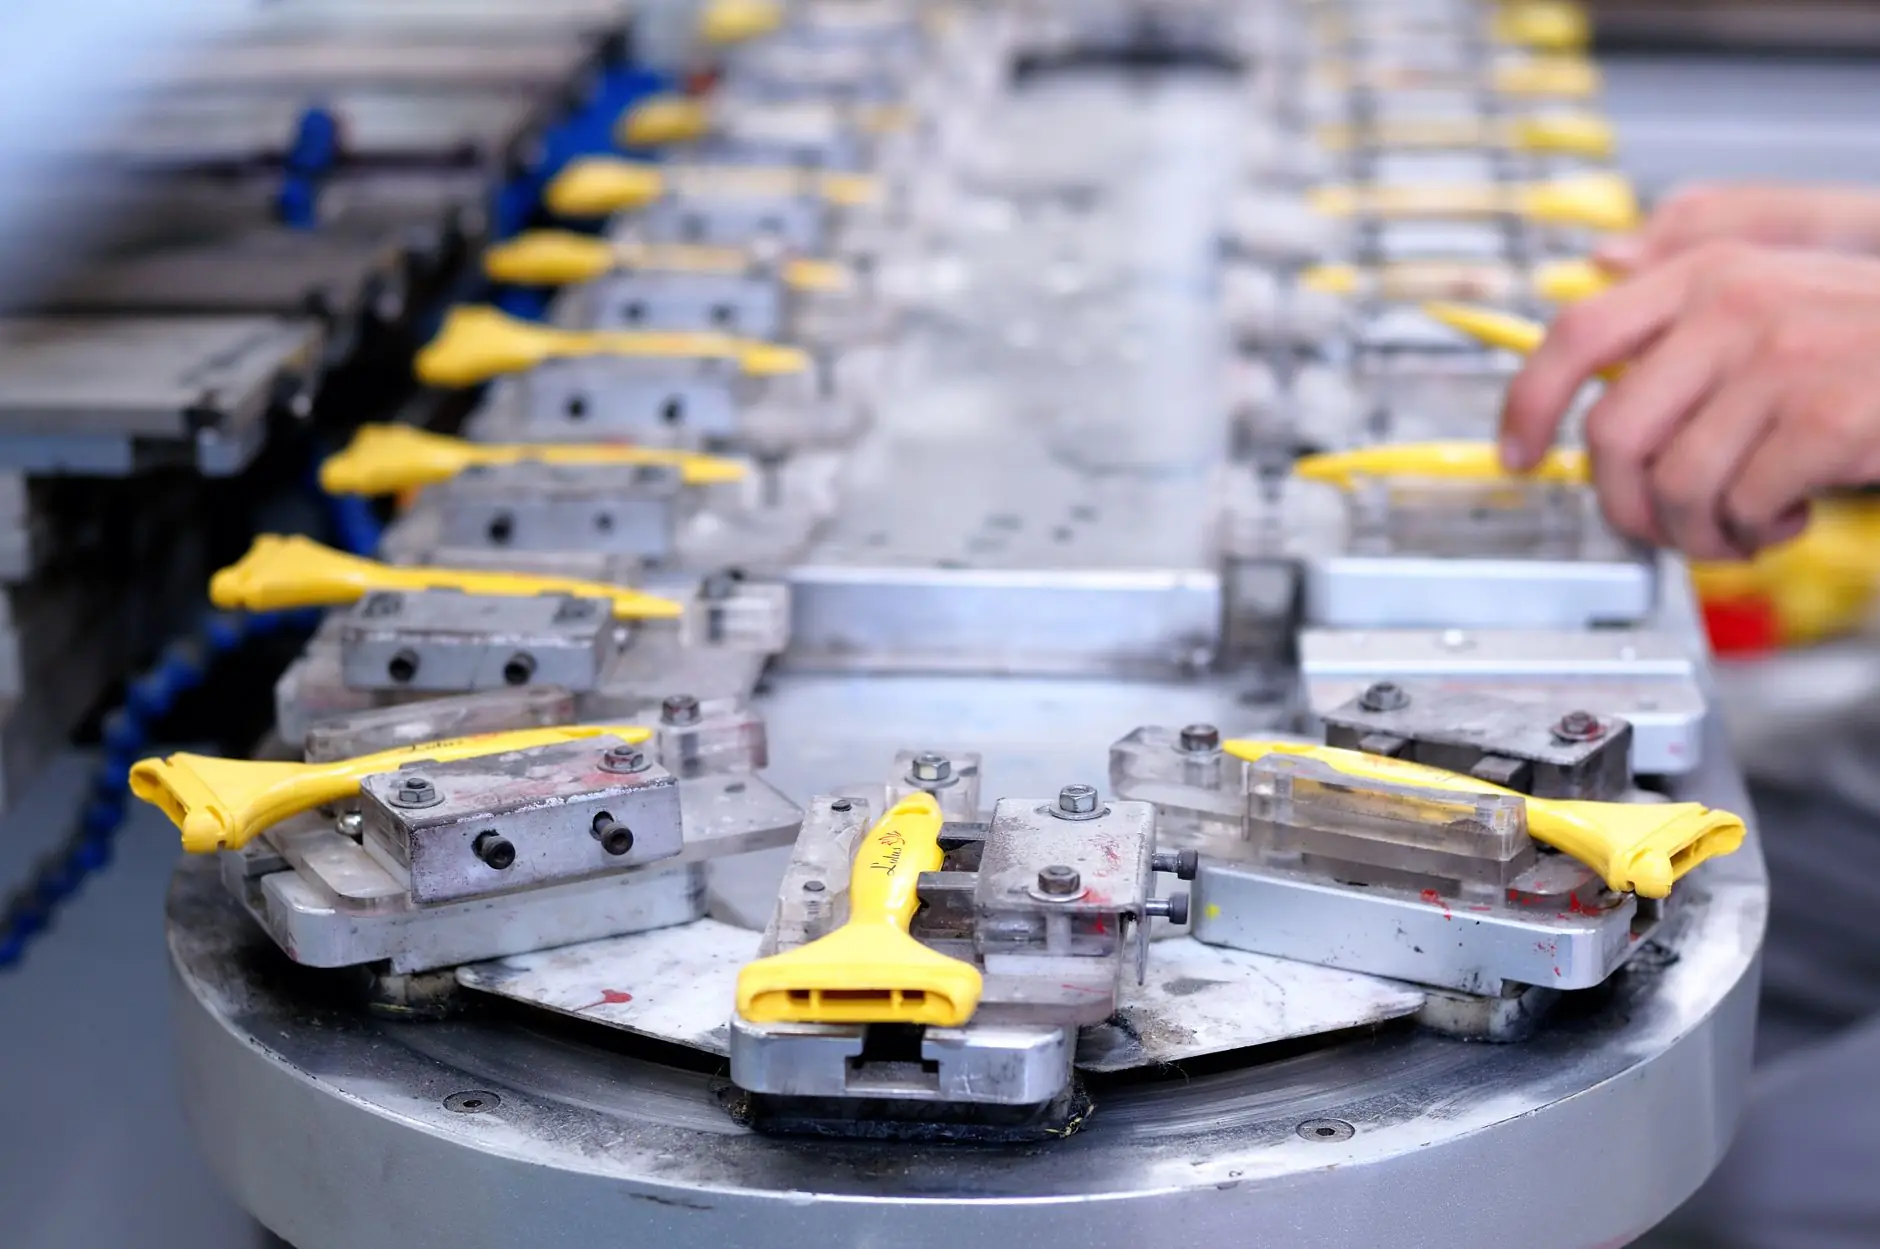
在重庆及西南地区的电子、汽摩配、医疗器械等制造领域,装配流水线的高效运转往往不取决于单一设备的精度,而在于工位器具与产线配套的系统化设计。很多工厂在扩产时发现:线体本身运行正常,但物料流转卡顿、取件动作浪费、在制品堆积严重——根源大多出在非标定制的工位器具与产线节拍不匹配上。
为什么标准工位器具难以适配现代装配流水线?
市面上通用的周转箱、标准货架是按“库存逻辑”设计的,而装配流水线遵循的是“节拍逻辑”。当工位作业周期被压缩到几十秒时,物料需要以最小包装单元、最短取件路径、最准朝向到达操作者手边。标准器具无法解决异形件的定位、精密件的防磕碰、以及线边空间受限下的多层供给问题。这正是非标定制工位器具存在的意义——它不是简单的“改尺寸”,而是对作业动作、人机工程与物流路径的重新计算。
非标定制的三个核心技术维度
结合重庆本地多品种、小批量的生产特征,产线配套设计需要从以下维度切入:
- 节拍匹配与线边库存量计算:根据工位循环时间、补料频次和容器容量,反推单工位最小在线量。例如,某汽摩配装配线节拍为45秒/件,补料周期30分钟,则单工位需容纳40件,器具层数与每层穴位数量需精确排布。
- 人机工程与取件轨迹优化:利用动作经济原则,将器具倾斜角度控制在15°~30°,使操作者手臂移动距离缩短20%以上。对于重件,需集成助力机械手接口或滑轨抽拉结构。
- 精密防护与防错设计:针对重庆地区常见的铝合金、注塑件,器具接触面需采用EVA或聚氨酯包覆,定位销公差控制在±0.1mm内,并利用颜色管理或物理限位实现防错。
从现场痛点反推设计:可执行的实践方法
一套合格的装配流水线工位器具方案,通常需要经过“跟线观测→数据采集→三维模拟→样件验证”四个步骤。跟线观测时,记录操作者每小时弯腰次数、步行距离、取件耗时;数据采集则聚焦器具自重、满载重量与线体承重兼容性。三维模拟阶段需与线体供应商确认接口尺寸,避免现场切割焊接。样件验证建议小批量试制,实测节拍波动是否控制在5%以内。
一个容易被忽视的细节是:工位器具的底部定位方式必须与流水线台面或倍速链的阻挡机构统一。不少项目因器具底脚与阻挡器不匹配,导致定位偏移、工件无法准确推入下一工位。
面向柔性制造的应用前景
随着重庆制造业向“多品种、变批量”加速转型,非标定制工位器具正从静态存储工具向动态产线组件演变。可调式穴位、快换式内衬、集成RFID或二维码识别模块的智能器具已在部分灯塔工厂试点。对于大多数中小企业而言,优先解决器具与现有产线配套的物理接口标准化、节拍匹配合理化,是投入产出比最高的切入点。重庆顺工巧精密模具有限公司深耕本地模具与工装治具制造,在装配流水线工位器具的非标定制中,强调以现场数据驱动设计,让每一件器具都成为产线节拍的有机组成。