重庆装配流水线非标定制:工位器具与产线配套的工艺优化实践
在重庆及西南地区的汽摩配、电子电器、装备制造工厂里,装配流水线的效率瓶颈往往不在主机设备,而在于工位器具与产线配套的匹配度。标准货架、通用周转箱搬到非标产线上,经常出现取件动线交叉、物料配送节拍错位、工位空间浪费等问题。真正影响产能的,是非标定制层面上的工艺衔接与细节优化。
工位器具与产线配套的三个工艺要点
装配流水线的节拍一旦确定,工位器具就不再是独立的容器,而是产线系统的一部分。重庆顺工巧精密模具有限公司在长期的非标定制实践中,把配套工艺归纳为以下几个关键控制点:
- 取件动线与人机工程匹配:工位器具的高度、倾斜角、开口方向需按操作者站立或坐姿的取件半径设计,通常取件点控制在肩部以下、腰部以上的舒适区间,减少单次取件耗时0.3~0.8秒,累计到一个班次就是可观的产能差异。
- 物料配送节拍对齐:周转器具的容量要与线边库存和配送频次联动计算,避免“大箱少料”造成线边堆积,或“小箱频繁补料”打断装配节奏。
- 定位与防错结构:通过仿形定位槽、限位挡块、颜色分区等方式,让工件在器具中始终以固定姿态呈现,降低取错、装反的概率,这对多品种混线生产尤为关键。
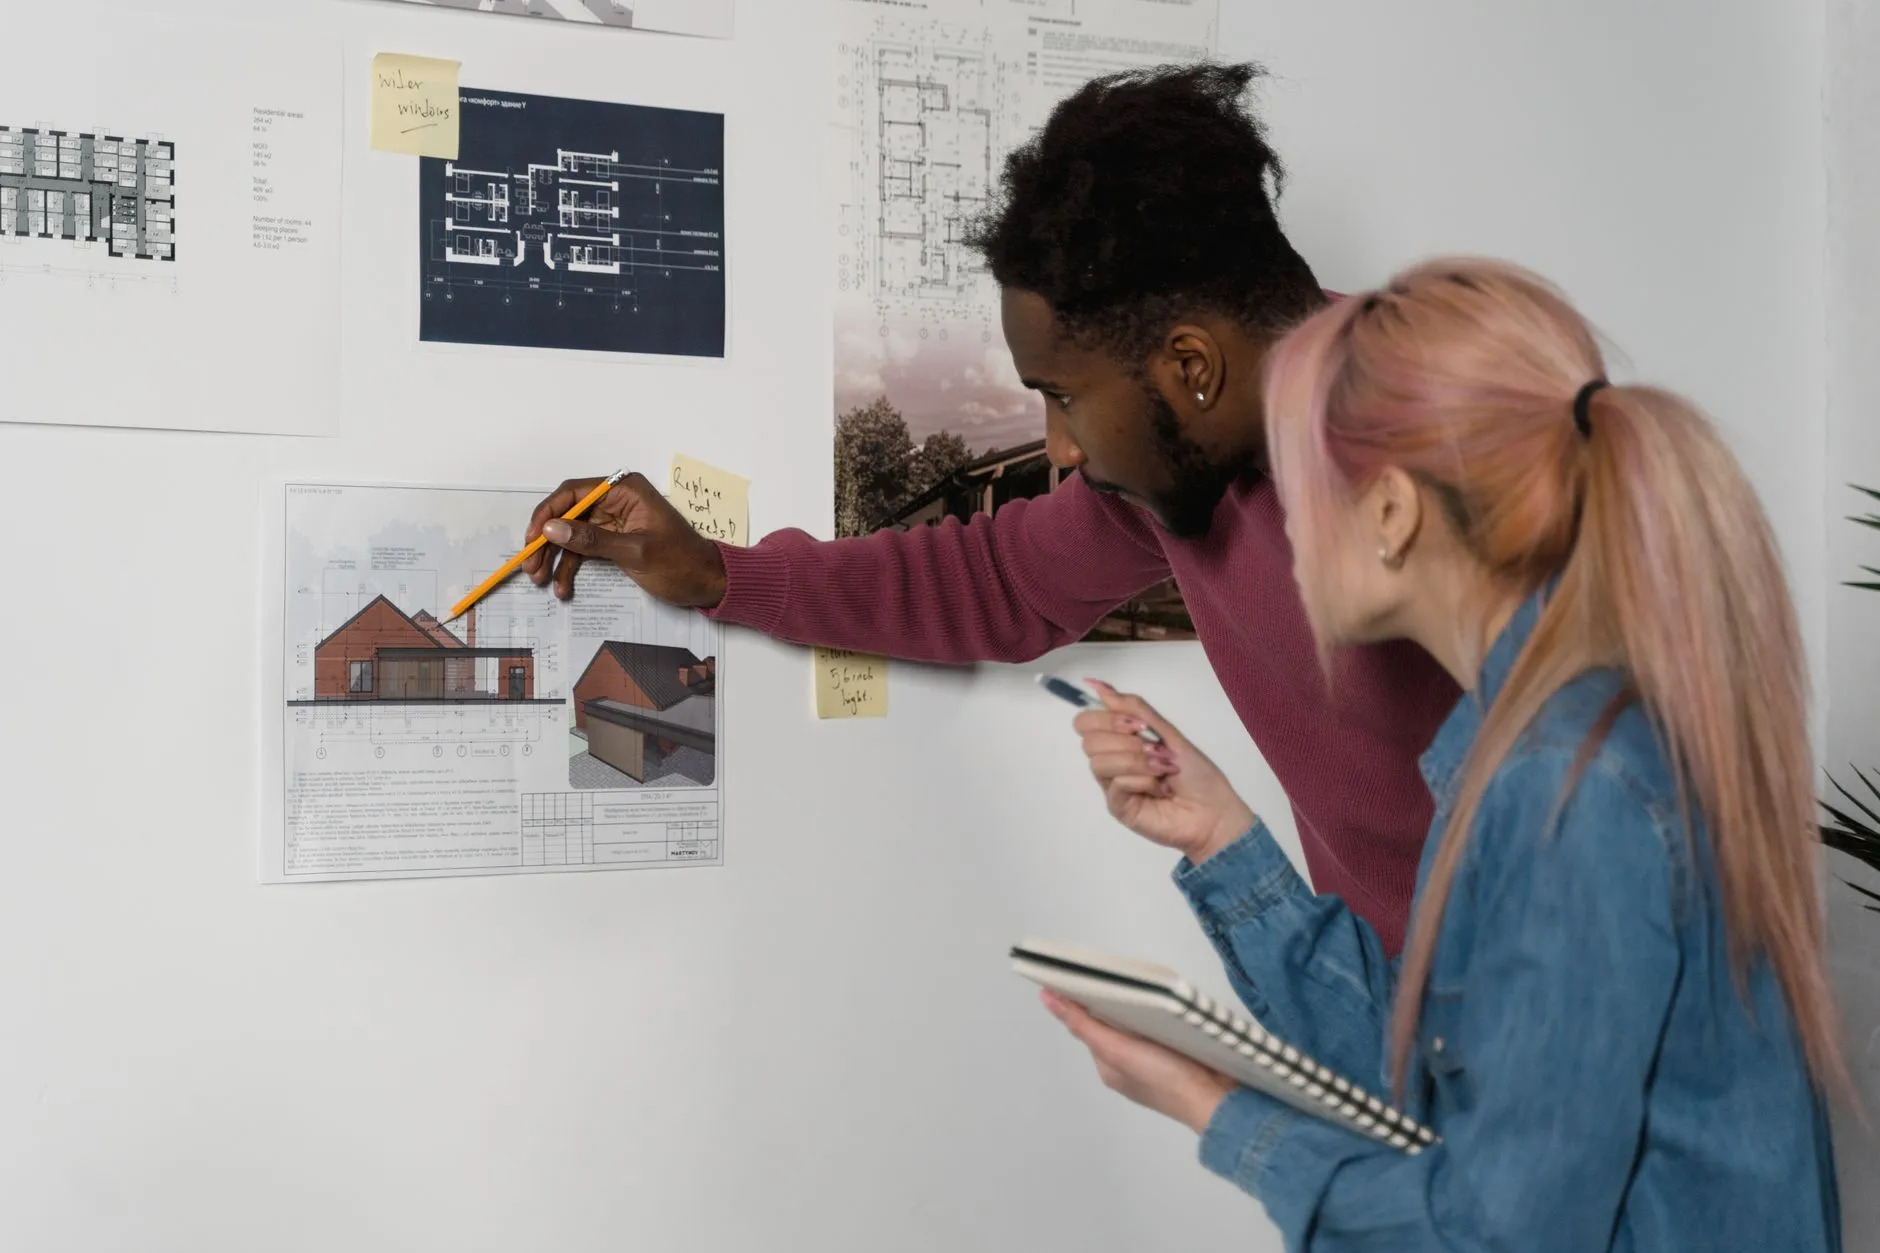
非标定制中容易被忽略的结构细节
很多产线配套问题源于器具与线体的接口没做透。比如工位器具底部脚轮与流水线支腿的干涉、周转箱与滚筒线的高度差、金属件与塑料件的静电与磕碰防护差异。这些细节在图纸阶段就要通过3D建模与干涉检查提前排除,而不是等到现场安装再反复整改。材质选择上,重载工位常用钢制骨架加防静电台面,轻载柔性线则更多采用铝型材加工程塑料组合,兼顾强度与调整灵活性。
另一个趋势是工位器具的模块化。把定位块、分隔板、标签槽做成可快换结构,产线换型时只换内衬不换主体,非标定制的投入就能在多次换产中摊薄,这也是当前柔性装配流水线配套的主流思路。
案例:某汽摩配装配线的配套优化
以重庆本地一家汽摩配企业的总装线为例,原线边采用通用塑料箱堆叠,取件动线交叉严重,单工位平均取件时间约4.2秒。顺工巧团队对其产线配套做了重新设计:按工位节拍定制斜置式仿形工位器具,工件开口朝向操作者,配合颜色分区防错,改造后单工位取件时间降至约2.9秒,线边占用面积减少近两成。这类改善并不依赖昂贵设备,核心在于把非标定制做在动线和结构细节上。
装配流水线的工位器具与产线配套,本质是把“人、料、位”三者在节拍约束下重新对齐。建议在项目前期就把器具设计与线体布局同步推进,用样件试装验证取件姿态和配送节拍,再进入批量制作,这样非标定制的价值才能真正落到产能上。