装配流水线水线布局设计要点:重庆制造企业产线配套技术解析
日期:2026-10-04
标签:装配流水线,工位器具,非标定制,产线配套
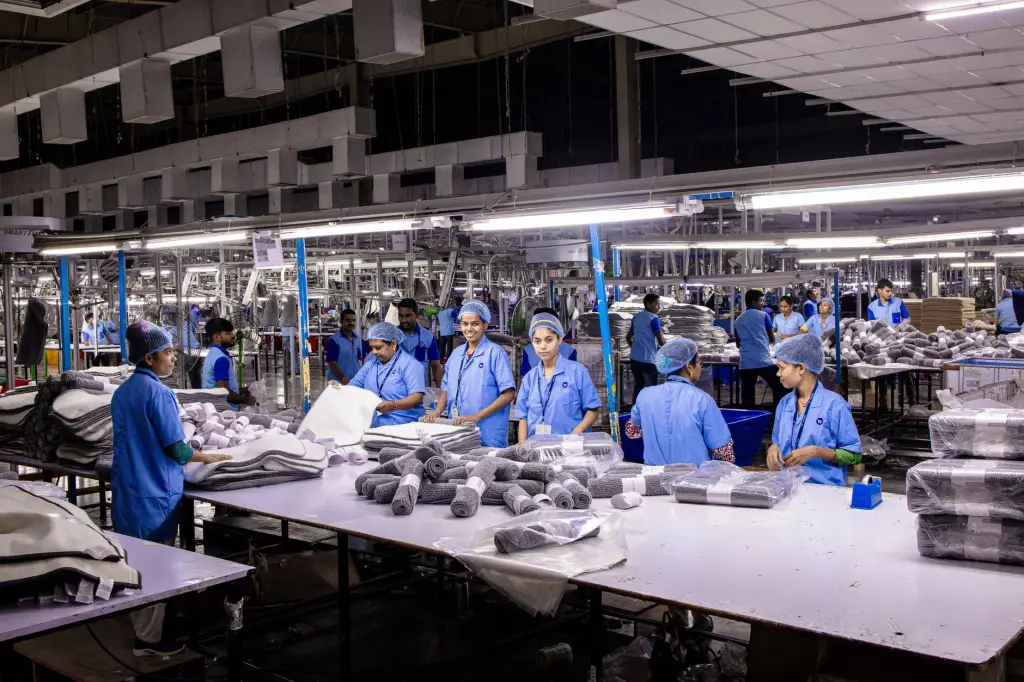
在重庆汽摩配、电子代工及装备制造集群中,装配流水线的节拍效率往往被一个隐形因素拖累——水线布局与工位器具的匹配度。不少企业投入了先进的自动化设备,却因物料流向交叉、工位器具尺寸不统一,导致线边库存堆积、取放动作浪费高达15%-20%。这背后反映的是产线配套环节的非标定制能力缺失。
水线布局的三大隐性成本
水线(Water Line)在装配流水线中并非指供水管路,而是借指物料以连续流方式沿工位顺序传递的作业模式。重庆多山地形导致厂房柱网不规则,标准货架常无法贴合产线弧度。此时若工位器具未做非标定制,会出现以下问题:
- 取件路径过长:工人转身或跨步取料,单次动作浪费1.5-2秒,按120件/小时节拍计算,日损失产能近300件。
- 容器与零件不匹配:通用塑料箱导致精密齿轮磕碰,不良率上升0.8%-1.2%。
- 线边库存虚高:器具容量与补料频率脱节,在制品占用资金增加20%以上。

技术解析:从节拍到器具的量化设计
水线布局的核心是节拍-工位-器具三角平衡。以重庆某摩托车发动机装配线为例,设计节拍为45秒/台,工位间距2.2米。我们建议按以下步骤校核:
- 测算单工位零件种类与每小时消耗量,确定工位器具的合理容量(通常为0.5-1.5小时用量)。
- 依据人体工学取放范围(半径550-650mm),非标定制倾斜式料架或滑移式托盘。
- 验证器具底部是否兼容流水线滚筒或皮带段差,避免二次搬运。
产线配套中,工位器具的脚轮材质常被忽视——聚氨酯轮在环氧地坪上静音且耐磨,但若地面有油污,需改用防静电橡胶轮,否则阻力增大导致推拉费力。
对比:通用器具与非标定制的产线效益
我们跟踪过重庆两家同规模电子装配厂。A厂沿用外购标准周转箱,B厂采用非标定制的防静电分格料盘与线边滑道。三个月后数据:
- B厂线边空间占用减少32%,因为器具贴合工位立柱做悬挂设计。
- 取放动作时间从平均2.8秒降至1.9秒,装配流水线平衡率提升至88%。
- A厂因器具与工位间隙过大,每周发生约4次物料跌落,B厂为零。
差异根源在于:非标定制从产线配套整体出发,将器具视为工位的延伸,而非独立容器。
给重庆制造企业的落地建议
水线布局不是画一张平面图就结束。建议在设备进厂前,先完成工位器具的功能样件试制,用实际零件验证取放姿态。对于多品种混线,可引入可调分隔的柔性器具,但调节机构必须防错,避免员工装反。重庆顺工巧精密模具有限公司在产线配套服务中,常遇到客户因忽略器具与装配流水线的接口公差,导致自动打螺丝机取料失败。将器具定位精度控制在±0.3mm以内,往往比提升设备速度更有效。