装配流水线水线布局设计要点:如何通过工位器具非标定制提升产线配套效率
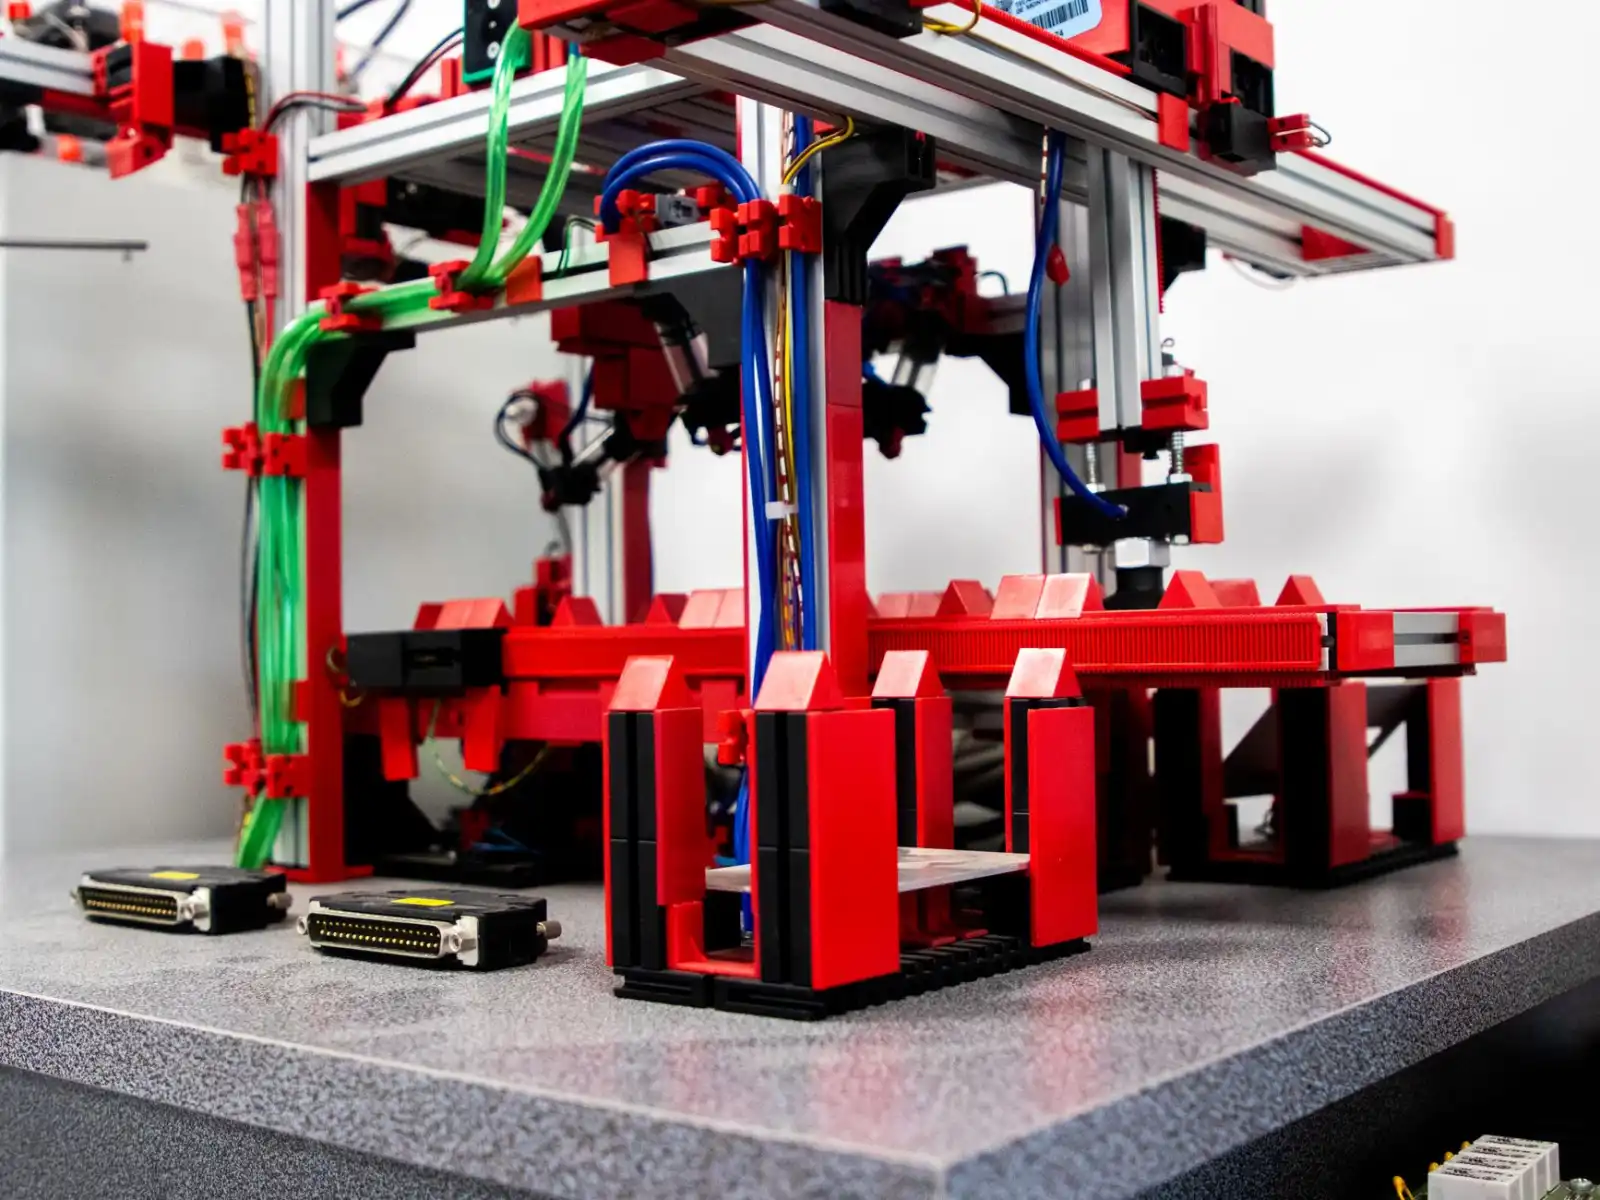
在装配流水线的规划阶段,很多企业把注意力集中在节拍计算和输送设备选型上,却忽略了一个直接影响产线配套效率的环节——工位器具与流水线之间的匹配度。实际操作中常见这样的场景:线体运行流畅,但物料周转箱尺寸与工位台面不吻合,取件动线迂回;或者标准料架无法适配异形零件的定位需求,操作员每取一次件都要额外调整姿态。这些看似细小的摩擦累积起来,足以吃掉产线设计产能的10%以上。
标准工位器具为何难以匹配柔性产线
当前多数装配流水线采用模块化设计,换型频率比五年前明显提高。标准工位器具是按通用规格批量生产的,在单一品种大批量生产中尚可应付,一旦面对多品种混线或产品迭代,就会出现适配缺口。具体表现在几个方面:
- 尺寸链不闭合:周转箱与线边货架之间留有间隙,零件在运输中位移,取件时需二次定位
- 承载面与零件轮廓不匹配:异形件只能平放堆叠,无法实现定向摆放,增加识别和抓取时间
- 人机工程缺失:料架高度固定,无法随工位作业面调整,长期操作加剧疲劳
这些问题的根源在于,标准器具的设计逻辑是"以器具为中心",而柔性产线需要的是"以工位作业场景为中心"的配套思路。
非标定制的技术切入点:从工位场景反推设计
工位器具非标定制的核心不是简单地改尺寸,而是围绕装配流水线的作业节拍、零件特征和操作姿态进行系统性设计。重庆顺工巧精密模具有限公司在实际项目中通常从三个维度切入:
定位基准的统一。器具的定位面与线体工装板的基准保持一致,确保零件从料架到夹具的转移过程中不需要重新找正。这一条看似基础,但在多工位流转中,基准传递的累积误差往往是节拍损失的隐性来源。
取件动线的压缩。通过倾斜料道、重力滑落或分层错位设计,让操作员的手部移动距离控制在最短行程内。经验数据显示,取件动线每缩短5厘米,单工位节拍可优化0.3至0.5秒,在60JPH以上的线体中效果尤为明显。
换型接口的预留。非标器具在设计阶段就考虑快换结构——定位销、卡扣或磁吸模块,使同一工位在切换产品时只需更换器具的承载模块而非整体框架,降低产线配套的换型成本。
实践中的几个可执行方法
如果你正在规划或改造装配流水线,以下方法可以作为工位器具非标定制的参考路径:
- 先测绘工位作业域:记录操作员取件、装配、放回的三维运动轨迹,标出高频动作区间,器具的承载面应落在该区间内
- 用样件验证定位方案:在批量制作前,用3D打印或临时加工的方式制作1:1样件,上线试跑至少两个完整节拍循环
- 统一接口规格:同一条线体上不同工位的器具,其与线体的连接接口(如挂钩间距、定位销直径)应标准化,便于跨工位调配
- 预留迭代余量:器具的承载模块设计为可拆卸结构,为后续产品变更留出修改空间
产线配套效率的提升,往往不在于某个单点设备的升级,而在于工位器具与流水线之间"最后一米"的契合度。随着柔性制造和混线生产成为主流,非标定制的工位器具正从辅助角色转变为产线配套中不可省略的设计环节。把器具设计前置到产线规划阶段,比事后补救更省成本,也更利于节拍的稳定输出。